RELATO DE CASO
MOREIRA NETO, Teófilo Cortizo [1], ROMANO, Gabriel Nuzzi [2], CARVALHO, Paulo César [3]
MOREIRA NETO, Teófilo Cortizo. ROMANO, Gabriel Nuzzi. CARVALHO, Paulo César. Integração de ferramentas de confiabilidade na prontidão operacional para excelência em projetos industriais. Revista Científica Multidisciplinar Núcleo do Conhecimento. Ano. 11, Ed. 03, Vol. 01, pp. 116-145. Março de 2026. ISSN: 2448-0959. Disponível em: https://www.nucleodoconhecimento.com.br/engenharia-de-producao/integracao-de-ferramentas, DOI: 10.32749/nucleodoconhecimento.com.br/engenharia-de-producao/integracao-de-ferramentas
RESUMO
O presente trabalho visa demonstrar via estudo de caso como ferramentas de confiabilidade auxiliam no desenvolvimento de projetos no ciclo da Prontidão Operacional. Esse estudo de caso deixa nítido a influência positiva no desenvolvimento de novos projetos industriais, assegurando que sistemas e componentes desempenhem suas funções conforme a expectativa ao longo do tempo. Sendo assim, o ciclo da Prontidão Operacional consegue desenvolver desde a fase de planejamento até a implementação e operação a mitigação de riscos, otimização de recursos, aumento da segurança e eficiência dos processos industriais. O projeto do estudo foi submetido a uma Análise de confiabilidade quantitativa denominada Simulação RAM (Confiabilidade, Disponibilidade e Manutenibilidade). Ela auxilia na tomada de decisão sobre o design e a operação dos sistemas, identificando áreas críticas que podem impactar a operação contínua. O fator diferenciador principal da aplicação desta técnica foi o sucesso em conectar outros processos de confiabilidade qualitativas como RCA (Análise de Causa Raiz), RCM (Manutenção Centrada na Confiabilidade) e FMEA (Análise de Modo e Efeito de Falha) sendo um vetor para o ciclo de melhoria contínua. A Análise FMEA é comumente usada para prever e prevenir problemas na fase inicial do projeto já o RCM ajuda a otimizar a confiabilidade e a eficácia dos sistemas criando planos de manutenção. Ambas as técnicas foram revisitadas graças a uma integração de ferramentas de confiabilidade quantitativa e qualitativa.
Palavras-chave: Confiabilidade, Análise de Riscos, Otimização, Eficiência, Análise RAM.
1. INTRODUÇÃO
Modificações em plantas industriais são essenciais para que as empresas alcancem novas metas produtivas e reduzam custos operacionais. Melhorar a capacidade de adaptação e otimização dos processos é uma rotina diária e obrigatória no meio competitivo industrial levando a sobrevivência ou o fracasso das organizações.
Nessa adaptação é comum investir em implementação de tecnologias como automação e sistemas de controle inteligente principalmente IA atualmente. Esse caminho favorece a modernização das plantas industriais para aumentar a eficiência. Groover (2015) defende que “a automação influencia positivamente no desempenho, produtividade, confiabilidade humana além de aumentar a consistência da qualidade dos produtos”. Indo ao encontro com essa ideia, Kagermann et al. (2013) afirma que economias são alcançadas quando se consegue criar um Big Data via implantação de sistemas de Internet das Coisas (IoT) na indústria, conhecida como Indústria 4.0. Essas tecnologias facilitam o monitoramento e otimização de processos em tempo real.
Além de investimento em tecnologias, ações mais intuitivas fazem diferença tais como layouts otimizados e pequenas alterações na linha produtiva. Sabe-se que um layout mais eficiente influencia de forma positiva o tempo de deslocamento de materiais e a redução do tempo de ciclo de produção, contribuindo para uma operação mais ágil (Tompkins et al., 2010).
Outros temas de engenharia como ambiental e sustentabilidade, principalmente nos investimentos de melhorias na eficiência energética e práticas de sustentabilidade como gestão de resíduos, não servem apenas para conformidade de normas, mas impactam diretamente na redução de custos e melhoria na imagem pública da corporação (Porter & Van Der Linde, 1995).
A Prontidão Operacional ou Operation Readiness, tornou-se cada vez mais relevante na implementação de novos projetos industriais com o passar do tempo. A separação clara entre metas e objetivos de equipes de projeto e operação geram contradições no que é importante para a corporação. Não raro observamos projetos entregues com falhas prematuras, falta de estratégia dos ativos e cadastros de peças sobressalentes. A Prontidão Operacional nos conduz a uma cobertura para que todos os sistemas, processos e pessoas estejam preparados para iniciar as operações conforme planejado.
Primeiramente, a Prontidão Operacional assegura que o projeto comece dentro do cronograma e do orçamento estabelecido. Isso é alcançado por meio de um planejamento detalhado e da alocação adequada de recursos, minimizando riscos e incertezas que podem causar atrasos. Kerzner (2017) afirma que a falta de preparação pode levar a custos adicionais e a um aumento do tempo necessário para atingir a produção plena. Além disso, ela promove a segurança e a conformidade regulatória ao garantir que todos os colaboradores estejam devidamente treinados e que os equipamentos estejam completamente funcionais. Com essas garantias as empresas tendem a reduzir o risco de acidentes e aumentar a aderência ao cumprimento das normas de segurança e ambientais (Hopkin, 2018).
Outro benefício significativo é a otimização da eficiência operacional desde o início. Com todos os sistemas funcionando em harmonia, a produtividade é maximizada, e a curva de aprendizado é reduzida, permitindo que a planta atinja suas metas de produção mais rapidamente (Meredith & Mantel, 2014).
Por fim, a Prontidão Operacional pode melhorar o moral dos funcionários e a colaboração entre as equipes. Quando as expectativas são claras e os colaboradores estão bem-preparados, há um aumento no engajamento e na satisfação no trabalho, o que pode levar a melhorias contínuas e inovações (Pinto & Slevin, 1988).
Áreas de conhecimento como engenharia da confiabilidade servem como ferramentas para garantir que a Prontidão Operacional atinja todos esses objetivos. Entregas usuais dessas ferramentas envolvem baixo índice de falhas no início de operação e mitigação de riscos potenciais qualitativos e quantitativos. Elas atuam na prevenção de perdas (FMEA / FTA / RCA), ao mapear e avaliar os riscos visando implementar medidas preventivas. Tais medidas devem ser bem elaboradas para minimizar interrupções e evitar custos associados a falhas inesperadas (Stamatis, 2003).
Sobre a ferramenta RCM especificamente, ou MCC (Manutenção Centrada na Confiabilidade), seu principal autor Moubray (1997) informa que sua aplicação gera maior disponibilidade de equipamentos críticos por reduzir o tempo de inatividade ou aumentado sua disponibilidade produtiva.
Já com análise quantitativas tais como Simulação RAM, RGA (Análise do Crescimento da Confiabilidade) e estudos de FMECA, esta última podendo considerar qualiquantitativa, aplicadas na Prontidão Operacional e Prontidão da Manutenção (Maintenance Readiness), é comum a geração de abordagens de melhoria contínua antes mesmo da implantação do projeto. As simulações de confiabilidade permitem a projeção de métricas como o Mean Time Between Failures (MTBF) e o Mean Time To Repair (MTTR). Esses indicadores promovem ajustes proativos nos processos de manutenção, aumentando a eficiência operacional (O’Connor & Kleyner, 2012).
Novos projetos, layouts e implementações de tecnologia ajudam no aumento da sustentabilidade do negócio e sua competitividade no mercado. Tais melhorias envolvem projetos que apresentam deficiências de entregas. A Prontidão Operacional com auxílio da engenharia da confiabilidade garante que essas modificações industriais realmente atinjam a eficiência esperada servindo de interconexão entre áreas que geralmente possuem comunicação pobre e interesses contraditórios muitas vezes. Essa integração e comunicação leva que a Prontidão Operacional seja alcançada de maneira eficaz e sustentável (Dhillon, 2006).
2. DESENVOLVIMENTO
O Desenvolvimento do trabalho foi dividido no detalhamento da metodologia aplicada e a explanação do estudo em si.
2.1 METODOLOGIA
O estudo de caso foi aplicado dentro de um processo de Prontidão Operacional. Podemos subdividir esse processo em três etapas distintas: Projeto, Operação e Manutenção (Figura 01).
Figura 01: Funções Típicas de uma Prontidão Operacional

Quando mencionamos Prontidão de Manutenção estamos especificamente falando de um subprocesso muito importante da Prontidão Operacional. As ferramentas de confiabilidade são aplicadas diretamente nesse subprocesso. Deve-se, no entanto, saber o melhor momento de se realizar os estudos de confiabilidade dentro do ciclo do projeto. A Pragma Group (2025) sugere etapas de implantação da Prontidão da Manutenção durante esse ciclo (Figura 02):
Figura 02: Atividades Típicas Prontidão de Manutenção

Entre os processos de “Conceito” até “Viabilidade” são os melhores momentos de se implementar as ferramentas de confiabilidade de forma a reforçar a maturidade do projeto, indicar possíveis gargalos, predição de falhas, direcionamento de recursos e oportunidades de melhorias.
Segundo (Neto et al., 2023), a análise RAM é
“…a base para a Engenharia de Manutenção e tem como origem os dados de confiabilidade, disponibilidade e manutenibilidade. Ela ajuda a diagnosticar tendências ou ritmos de falhas que um ativo, componente, sistemas de ativos ou planta produtiva possam apresentar definindo o risco e gargalos a serem tratados.”
Especificamente, aplicando estudo de análise RAM na pré-viabilidade nos permitirá ajudar na escolha de fornecedores de equipamentos, previsão do ciclo de vida dos ativos, estratégias de paradas de manutenção, melhoria e modificações do próprio projeto realimentando outras ferramentas qualitativas.
Pode-se listar alguns tópicos nos ganhos aplicando essa ferramenta em novos projetos:
- Melhoria na Confiabilidade: Identifica e mitiga falhas potenciais, aumentando a confiabilidade do sistema.
- Otimização do Desempenho: Garante o desempenho ideal dos equipamentos através de análises detalhadas.
- Redução de Custos: Minimiza gastos desnecessários com manutenção corretiva ao planejar ações preventivas.
- Aumento na Disponibilidade: Maximiza o tempo operacional das instalações, reduzindo paradas não programadas.
- Análise Estrutural e Estatística: Fornece dados consistentes para tomada de decisões informadas.
- Segurança Aumentada: Diminui riscos através do planejamento detalhado e antecipação de problemas.
A metodologia do estudo descrito nesse trabalho tem como ponto de partida uma análise RAM produtiva com a finalidade de definir gargalos em termos de ativos do projeto, comparando os resultados produtivos esperados x resultados produtivos simulados.
No estudo de caso de Neto et al, 2023, aplicou-se uma análise RAM em um projeto industrial no processo de Prontidão de Manutenção cujo resultado “contribuiu para avaliar os riscos operacionais do projeto, antecipando problemas antes mesmo da planta estar operacional com ações preventivas”. Esse mesmo método foi replicado para o projeto corrente demonstrado no estudo de caso deste trabalho, mas com um desdobramento mais aprofundado, impactando nas revisões de outras análises de confiabilidade qualitativas.
A Figura 03 mostra como um resultado de simulação quantitativa pode revisar ou gerar novas demandas de estudos de confiabilidade qualitativa.
Figura 03: Inter-relações Ferramentas de Confiabilidade

Quando a simulação apresenta os gargalos, a base de dados utilizada como referência servirá como fonte primária de diagnóstico entendendo que os modos de falhas serão semelhantes ao projeto em desenvolvimento. Estudos já aplicados de FMEA e RCM podem ser convidados à revisão caso os bloqueios criados não se apresentem com a efetividade desejada para as falhas apresentadas na simulação.
Causas de falhas ocultas ou sem detalhamento suficiente na base de dados utilizadas, quando apresentadas como gargalos na simulação, levarão a criação de uma FTA ou RCA para chegarmos a uma causa raiz ou causas raízes potenciais.
2.2 ESTUDO DE CASO
O projeto do estudo de caso realizado pela empresa Ausenco se trata de uma planta de Filtragem de Rejeitos a ser integrada à linha de beneficiamento de minério de Ferro da de uma grande empresa de mineração multinacional.
2.3 AUSENCO
A Ausenco é uma empresa global de consultoria, engenharia e entrega de projetos para os setores de mineração, óleo e gás e industriais. A empresa tem uma longa história de parceria com clientes de minerais e metais. Fundada em Brisbane, Austrália, em 1991, pelo albanês australiano Zimi Meka, atual CEO e diretor administrativo, e Bob Thorpe, atual membro do conselho. Em 1995, o segundo escritório foi aberto em Perth, Austrália.
Hoje em dia a Ausenco é uma empresa global com equipes sediadas em 21 escritórios, trabalhando em cinco continentes para prestar serviços em todo o mundo. Combinando profundo conhecimento técnico com um histórico de 30 anos, a Ausenco oferece soluções inovadoras e de valor agregado em consultoria, estudos, execução de projetos, operações de ativos e soluções de manutenção para os setores de mineração e metais e industrial (Ausenco 2025).
2.4 PROJETO DO ESTUDO DE CASO
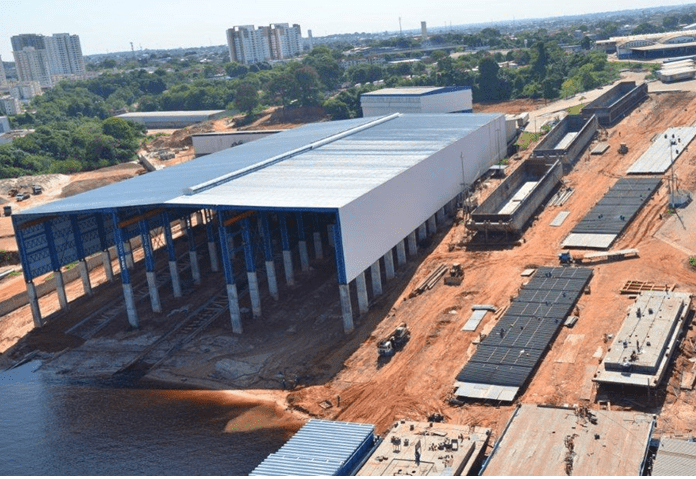
O cliente é uma multinacional na área de mineração com presença no Brasil. O projeto a ser implantado em uma das plantas produtivas do cliente prevê a instalação de uma planta de filtragem de rejeitos nova (Figura 04), com capacidade para processar todo o rejeito da flotação mecânica convencional gerada no processo de beneficiamento do minério de ferro.
Figura 04: Exemplo de um Planta de Filtragem de Rejeitos

A implantação do projeto será em duas fases, sendo que na primeira fase será instalado um módulo de filtragem e a etapa de adensamento, com capacidade para atender ambas as fases de implantação.
2.5 ANÁLISE RAM – FILTRAGEM DE REJEITOS
Quando a análise RAM estava sendo desenvolvida, estudos de HAZOP, FMEA e RCM também estavam em curso fazendo parte de etapas dentro do ciclo da Prontidão Operacional. Sabe-se que o resultado da simulação poderia gerar algum tipo de revisão dessas etapas em andamento.
O Diagrama de Blocos de Confiabilidade do Projeto Filtragem de Rejeitos (Figura 05) apresenta blocos e sub diagramas que representam ativos ou algum fenômeno de evento de parada que seja relevante ser representado.
Figura 05: Diagrama de Blocos de Confiabilidade – Filtragem de Rejeitos

Cada bloco representa o comportamento estatístico do ativo, para isso foi necessária uma avaliação e tabulação da base de dados existentes da planta extraídos do sistema Production Analyst (MES) dos ativos que conseguimos enxergar como similares. Equipamentos novos foram modelados de acordo com ativos externos (dados de outras empresas) ou informações de fornecedores.
Os transportadores utilizam dados baseados em equipamentos similares existentes em uma planta de Filtragem do cliente de funcionamento similar.
Como a simulação irá determinar o rendimento operacional ou efetividade operacional (Disponibilidade Física x Utilização Física) ao longo de um ano, a taxa produtiva será baseada nos dados nominais determinados no conceito do projeto.
Realizamos simulação da planta inicialmente por um período de um até cinco anos para saber o comportamento de longo prazo dos desempenhos dos ativos no projeto. Obtivemos o Gráfico 01 mostrando a oscilação da Efetividade Operacional e o decrescimento rápido da Confiabilidade nos primeiros meses de operação.
Gráfico 01: Efetividade Operacional e Confiabilidade em 5 anos

Se levarmos o período de um a cinco anos chegamos em um resultado de efetividade operacional e produção (base anual) abaixo do projetado. Como podemos observar no Gráfico 01, o resultado alcançaria 87% da meta estabelecida no primeiro ano e no quinto ano desceria abaixo deste patamar. Alterações serão necessárias para chegar no resultado desejado (linha vermelha).
Melhorando os pontos de gargalos temos a expectativa de alcançarmos a performance requerida. Assim, foram avaliados os bad actors encontrados na simulação no projeto para alternativas de melhoria de performance.
Com os resultados simulados foi possível criar o Gráfico 02 mostrando os equipamentos principais por eventos de paradas do sistema.
Gráfico 02: Criticidade da Filtragem

Observa-se que os transportadores por serem linhas singelas lideram os gargalos seguidos pelo Espessador e Agitadores dos Tanques.
No cenário simulado em até 10 anos alguns gargalos novos irão aparecer conforme Figura 06.
Figura 06: Gargalos a Longo Prazo

Em longo prazo as bombas de água irão começar a se destacar por causa da queda da confiabilidade individual (Gráfico 03). Como elas estão configuradas em sistemas stand by não se apresenta como causa de paradas da planta, contudo ao longo do tempo aplicando uma boa estratégia de renovação do ativo impediremos delas gerarem problemas.
Gráfico 03: Comportamento das Bombas de Água (5 Anos)

O sistema do Rejeitoduto também irá aparecer ao longo do tempo. Realizou-se uma análise do sistema de bombas e tubulações de rejeito que a partir do quinto ano em diante começaria a influenciar na perda produtiva por questão da própria degradação natural do sistema.
Após isso, uma nova simulação foi aplicada no sistema de bombeamento com uma aceleração de vida em três vezes após cinco anos de operação entendendo que nesse período esses ativos iniciariam uma curva ascendente de degradação. A estimativa desse comportamento é mostrada na Figura 07.
Figura 07: Perdas Estimadas pela Degradação do Sistema de Bombeamento de Rejeitos

As Bombas de Rejeito aparecem como mesmo caso das Bombas de Água. Elas não são gargalos no primeiro momento devido ao sistema stand by, suas influências serão sentidas ao longo do ciclo de vida (degradação natural dos equipamentos). Sabemos que uma estratégia na renovação (Overhaul) com aplicação de Análise do Custo do Ciclo de Vida (TBO – Time Between Overhauls) desses ativos, impedirá uma perda produtiva após este tempo de operação.
Os gargalos diagnosticados no estudo foram
- Transportadores de Correia (0620-TR-03 e 0620-TR-04);
- Espessador de Rejeito (0620-ES-01);
- Agitadores de Tanques (0620-AG);
- Sistema de Rejeitos (Tubulação de Rejeito e Bombas de Rejeito);
- Bombas de Água (0620-BA);
2.6 GARGALOS – TRANSPORTADORES DE CORREIA
Foi verificada a base de dados utilizada originalmente para modelagem e diagnosticamos ocorrências de Desalinhamento e Roletes como principais problemas. (Gráfico 04)
Gráfico 04: Falhas nos Transportadores de Correia

Como principal problema do projeto para atingimento das metas nos primeiros anos foi revisado o estudo específico do RCM focado nas falhas funcionais destacadas. Em seguida foi elaborado um FMEA para as classes de falhas relacionadas com desalinhamento e falhas em roletes que não seriam bloqueados por ações de estratégias de manutenção.
A etapas para desenvolver um estudo de ações de bloqueios mais preciso provindos da simulação foram:
- Análise RAM do Projeto;
- Identificação de Gargalos e Impactos;
- Pareto das Bases de Dados Utilizadas – Refinamento dos Gargalos;
- Levantamento das Causas dos Problemas:
- Brainstorming com representantes das áreas;
- Estudo de documentações técnicas;
- Levantamento dos Planos de Manutenção da plataforma Orien – Análise Crítica;
- Revisão do RCM ;
- Elaboração do FMEA para Causas Envolvendo Melhorias e Modificações;
- Elaboração de um Plano de Ação Integrado;
- Novas Simulações com Melhorias Implementadas;
Sabendo que os gargalos estavam relacionados ao desalinhamento e nas falhas em roletes realizamos reuniões com representantes do Operational e Maintenance Readiness que desenvolveram os planos de manutenção e com os representantes operacionais relacionados a transportadores de correias (Figura 08).
Figura 08: Análise das Falhas e Revisão de Estratégias Transportadores

Na primeira etapa foi criada uma tabela padrão de RCM baseado no sistema Orien (Ausenco). Dessa tabela houve revisão das estratégias de táticas de manutenção relacionados as duas classes de falhas foco do trabalho. Oportunidades de melhoria foram propostas no trabalho de geração de planos de manutenção conforme Figura 09. Houve consultas de referências técnicas sobre causas que poderiam resultar nas classes de falhas selecionadas para auxiliar no RCM.
Figura 09: Revisão das Táticas de Manutenção

Em reunião foram discutidas as causas de falhas. A equipe chegou na conclusão de que 19 das táticas estariam sendo efetivas, 13 delas não se apresentariam efetivas e 17 delas se relacionavam com causas fora do escopo da estratégia de manutenção.
Essa percepção provém da Classificação dos Efeitos de Falha (FEC – Failure Effects Classification), Figura 10, um componente central da metodologia Manutenção Centrada em Confiabilidade (RCM II) desenvolvida por John Moubray (1997).
Figura 10: Tabela FEC

Ela é usada para categorizar as consequências de uma falha operacional, o que, por sua vez, determina o tipo de estratégia de manutenção mais apropriada. Nela podemos entender que algumas classes de falhas não possuem tarefas de manutenções viáveis de forma que sua mitigação envolve planos de melhorias e mitigações.
A Tabela 02 mostra os itens de manutenção que foram considerados suficientes e que originalmente bloqueariam o modo de falha se fosse seguido conforme determinado pelo plano criado pela equipe de Maintenance Readiness.
Tabela 02: Planos de Manutenção Considerados Efetivos

Na Tabela 03 observamos as táticas que forma consideradas insuficientes ou inexistentes para bloquear os efeitos das falhas mapeados no RCM.
Tabela 03: Planos de Manutenção Considerados Não Efetivos ou Inexistentes

A última coluna representa uma ação ou alteração da tática proposta provindo dessa equipe técnica. Por fim, houve causas que apenas por uma técnica de manutenção periódica não seria possível o bloqueio. Esses casos foram separados em uma nova tabela (Tabela 04) utilizando um modelo de FMEA para tratamento como oportunidades de melhoria.
Tabela 04: Modelo FMEA para Causas que Envolvem Melhorias


Para se chegar nesse último modelo de FMEA aproveitamos a análise de modos e efeito de falhas já previsto no RCM e adicionamos as causas e análise de risco RPN. Para essa etapa seguimos os seguintes passos:
- Separação dos modos de falhas identificados adequando para um FMEA;
- Determinação das causas das falhas;
- Realizado RPN:
- Severidade – Tabela de Avaliação de Riscos Padrão Cliente;
- Ocorrência – Tabela de Avaliação de Riscos Padrão Cliente;
- Detecção – Tabela Padrão SAE – AIAG FMEA 3 (adaptada);
- Priorização das causas de falhas de acordo com a avaliação do risco;
- Determinação das ações de bloqueio apenas para os mais relevantes;
Seguinte às etapas descritas chegamos na análise de risco conforme Tabela 05. Apenas os itens com maior RPN (em destaque amarelo) foram considerados para compor o FMEA.
Tabela 05: Análise de Risco RPN

Criado um plano de ação para os bloqueios desses problemas. Todas as ações referentes às melhorias do plano de manutenção foram executadas no curto prazo deixando as ações que envolvem maiores modificações ou investimento a longo prazo.
3. CONSIDERAÇÕES FINAIS
Os demais gargalos encontrados foram tratados com ferramentas de RCA junto às equipes técnicas e da Prontidão Operacional. Foi gerado um plano de ação robusto integrado com 54 ações de bloqueio provindos da Análise RAM e seus desdobramentos (Figura 11).
Figura 11: Resumo do Produto do Trabalho

Imaginando que todas as ações fossem cumpridas de forma eficaz foi possível estimar os ganhos potenciais no tratamento de gargalos executando uma simulação variando o Duty Cycle dos modos de falhas bloqueados (Tabela 06).
Tabela 06: Estimativa de Ganhos Operacionais – Todas as Melhorias

Se executarmos as ações no plano de ação integrado chegaríamos em um resultado anual dentro da meta do projeto no intervalo de confiança estabelecido de 80%. Antes das melhorias a média era 87% da produção projetada no melhor resultado.
Dessa forma pudemos verificar na prática como uma análise quantitativa de confiabilidade pode estar conectada à demais ferramentas qualitativas dentro do desenvolvimento de um projeto no âmbito da Prontidão Operacional e como o produto desse trabalho auxilia na caminhada para a excelência em novos projetos industriais.
3.1 LIÇÕES APRENDIDAS
As propostas de contratos de serviços envolvendo revisão de estratégias se limitam apenas às entregas de planos de manutenção disponíveis no sistema do cliente. Em uma análise RCM o diagrama de decisão (FEC) muitas vezes envolve ações de melhorias pois uma técnica de manutenção tradicional não seria capaz de bloquear tais modos de falhas e suas causas. Novas propostas devem envolver sempre as técnicas RCM associadas ao FMEA para garantir ações efetivas para esses casos.
Os estudos de RCM sempre devem ser revisados quando temos análises RAM envolvidas. Algumas ações de manutenção que a equipe técnica entende por sua experiência que não interromperia a função principal do equipamento, em alguns casos (utilização acelerada, ciclagem de trabalho, condições ambientais, excesso de eventos), podem gerar ocorrências de interrupção da planta na simulação. Isso leva a mudanças na estratégia de uma simples inspeção visual, deixando o modo de falha se manifestar para tratamento posterior, para uma outra mais complexa, envolvendo técnicas preditivas ou preventivas mais efetivas, inclusive implantando sensoriamento on-line quando for o caso.
Por fim, entendemos que as análises de confiabilidade devem ser uma entidade viva e que se adapta conforme as modificações da planta ocorrem, ou pelo próprio tempo de vida útil dos equipamentos a que se referem. Os estudos quantitativos e qualitativos devem se conectar permitindo uma visão clara da operação da nova planta e as necessidades que ela terá frente a uma estratégia operacional e de manutenção ao longo do seu ciclo de vida.
REFERÊNCIAS
AUSENCO (2025). Operações e Manutenção – Operational Readiness. Disponível em: https://ausenco.com/services/operations-maintenance/operational-readiness/.
Dhillon, B. S. (2006). Maintainability, Maintenance, and Reliability for Engineers. CRC Press.
Groover, M. P. (2015). Automation, Production Systems, and Computer-Integrated Manufacturing. Pearson.
Hopkin, P. (2018). Fundamentals of Risk Management: Understanding, Evaluating and Implementing Effective Risk Management. Kogan Page.
Kagermann, H., Wahlster, W., & Helbig, J. (2013). Recommendations for Implementing the Strategic Initiative INDUSTRIE 4.0: Securing the Future of German Manufacturing Industry. Final Report of the Industrie 4.0 Working Group.
Kerzner, H. (2017). Project Management: A Systems Approach to Planning, Scheduling, and Controlling. Wiley.
Meredith, J. R., & Mantel, S. J. (2014). Project Management: A Managerial Approach. Wiley.
Moubray, J. (1997). Reliability-centered Maintenance. Industrial Press.
Neto, T.C.M., Monteiro, B.S., Italo, A.F.N, (2023). Aplicação da Prontidão da Manutenção em um Projeto Industrial. 38° CBMGA- Congresso Brasileiro de Manutenção e Gestão de Ativos. Curitiba-PR.
O’Connor, P. D. T., & Kleyner, A. (2012). Practical Reliability Engineering. Wiley.
OpenAI. (2022). DALL-E. https://openai.com/dall-e/
Pinto, J. K., & Slevin, D. P. (1988). Critical Success Factors in Effective Project Implementation. Project Management Journal.
Porter, M. E., & van der Linde, C. (1995). Toward a New Conception of the Environment-Competitiveness Relationship. Journal of Economic Perspectives, 9(4), 97-118.
Pragma Group. (2025). Maintenance Readiness – Pragma Asset Management (pragmaworld.net). Disponível em: <https://www.pragmaworld.net/services/consulting-projects/maintenance-readiness/>.
Reliasoft BlockSim (2023). Hottinger Brûel & KJAER.
Stamatis, D. H. (2003). Failure Mode and Effect Analysis: FMEA from Theory to Execution. ASQ Quality Press.
Tompkins, J. A., White, J. A., Bozer, Y. A., & Tanchoco, J. M. A. (2010). Facilities Planning. Wiley.
WA Power and Gas Consulting (2015). Operational Readiness. Disponível em:< https://www.wapgc.com/blog/category/operational-readiness>.
INFORMAÇÕES SOBRE OS AUTORES
[1] Pós-graduação Strictu Sensu – Engenharia Industrial – Análise de Risco e Confiabilidade (2018) – UFBA/BA. Pós-graduação Latu Sensu – Gestão Projetos Elétricos (2012) – FANESE/SE. Pós-graduação Latu Sensu – Gestão de Manutenção (2009) – UNIFAL/SE. Graduação – Licenciatura Plena – Ensino Profissional (2007) – UNISUL/SC. Graduação – Engenharia Elétrica – Eletrônica / Telecomunicações (2002) – UPE/PE. ORCID: 0009-0009-3591-1596. Currículo Lattes: http://lattes.cnpq.br/7557728167002744.
[2] Pós-graduação Strictu Sensu – Engenharia de Confiabilidade & Gestão de Ativos (2024) – PUCMINAS/MG. Pós-graduação Latu Sensu – MBA Gerenciamento Estratégico de Projetos (2018) – Universidade FUMEC/MG. Docusign Envelope ID: 312CDBE2-B26A-46FF-ABC5-005B0EA7495A [Official]. Graduação – Engenharia Mecânica – Ensino Profissional (2015) – Centro Universitário UMA/MG. ORCID: 0009-0007-7035-4540.
[3] Pós-graduação Lato Sensu – Gerenciamento de Projetos (2022) – PUCMINAS/MG. Docusign Envelope ID: 312CDBE2-B26A-46FF-ABC5-005B0EA7495A [Official]. Pós-graduação Lato Sensu – Engenharia de Confiabilidade & Gestão de Ativos (2021) –PUCMINAS/MG. Pós-graduação Lato Sensu – Especialização em Distribuição e Transmissão de Energia (2020) – PUCMINAS/MG. Bacharel em Engenharia Elétrica – Sistemas Elétricos de Potência (2018) – PUCMINAS/MG. ORCID: 0009-0007-0732-4023.
Contribuição dos autores:
Teófilo Cortizo Moreira Neto: Responsável pelas análises quantitativas, concepção, planejamento, condução do trabalho e redação principal do artigo.
Gabriel Nuzzi Romano: Responsável pelas análises de FMEA, condutor das análises envolvendo os transportadores de correia, análise, interpretação e revisão do trabalho.
Paulo César Carvalho: Responsável pelas análises de RCM, condutor das análises envolvendo demais equipamentos, análise e revisão do trabalho.
INFORMAÇÕES SOBRE O MATERIAL
Conflito de interesse:
Não há conflito de interesse.
Agradecimentos e Financiamento:
Não há financiamento.
Informações sobre Direitos Autorais e Licença:
Este é um artigo de Acesso Aberto distribuído sob os termos da Creative Commons Attribution License, que permite uso, distribuição e reprodução irrestritos em qualquer meio, desde que o autor e a fonte originais sejam creditados.
Os nomes e endereços informados nesta revista serão usados exclusivamente para os serviços prestados por esta publicação, não sendo disponibilizados para outras finalidades ou a terceiros.
- ISSN (versão eletrônica): 2448-0959
- Licença Creative Commons: Este trabalho está licenciado com uma Licença Creative Commons – Atribuição 4.0 Internacional.
Histórico da Publicação:
Material recebido: 11 de março de 2025.
Material aprovado pelos pares: 09 de abril de 2025.
Material editado aprovado pelos autores: 11 de novembro de 2025.