ARTIGO ORIGINAL
FREITAS, Igor Cândido De [1], SOARES, Bluma Guenther [2], CORDEIRO, Elisangela Pereira [3]
FREITAS, Igor Cândido De. SOARES, Bluma Guenther. CORDEIRO, Elisangela Pereira. Formulação de um novo polímero à base PP e PLA. Revista Científica Multidisciplinar Núcleo do Conhecimento. Ano 05, Ed. 10, Vol. 17, pp. 137-157. Outubro de 2020. ISSN: 2448-0959, Link de acesso: https://www.nucleodoconhecimento.com.br/engenharia-quimica/novo-polimero, DOI: 10.32749/nucleodoconhecimento.com.br/engenharia-quimica/novo-polimero
As misturas contendo polipropileno são utilizadas no setor industrial como material de sacola, cadeira, utensílios domésticos, podendo até ser usadas em baterias de celular. O interesse na criação desse material se deve à baixa densidade em relação aos materiais mais comuns como o ferro e o cerâmico, além da boa resistência à corrosão e razoáveis propriedades mecânicas em ambientes sem elevadas temperatura e pressão. Com o objetivo de diversificar as propriedades mecânicas e viscosas e foi-se usado diferentes tipos de polímeros como o poliácido láctico que apresenta propriedades benéficas para a reciclagem como a degradação. É um desafio o controle da proporção certa e o uso de aditivos e plastificantes para o controle das propriedades desejadas. Os métodos utilizados para mesurar as propriedades das misturas de polipropileno e poliácido láctico com os diferentes tipos de aditivos, compatibilizantes e plastificantes, foram os ensaios de DMA, TGA, tração, DSC e de reologia seguindo as normas ASTM. Os resultados foram promissores, observando-se diferentes propriedades mecânicas e de viscosidade para a mistura PP/PLA/PP-g-MA/D nas diversas proporções. Concluindo assim que os diferentes produtos apresentam aplicação variada na indústria.
Palavras-chave: Polipropileno, poliácido láctico, blendas, óleo de linhaça epoxidado.
A preparação de blendas poliméricas, ou seja, misturas poliméricas, torna-se um desafio cada vez maior devido à dificuldade de compatibilidade entre os polímeros. Segundo Utracki (1989) a compatibilização é dependente da estrutura cristalina, ligação química, configuração, fases presentes, entre outros. Para Groeninckx (2006) os materiais de misturas multifases são fortemente dependentes de dois parâmetros: controle da interface e controle da morfologia.
De acordo com Utracki (1989), as misturas poliméricas constituem cerca de 36% em peso do consumo total de polímero. São muitos os benefícios relacionados como:
(i) Fornecer materiais com propriedades desejadas ao menor preço;
(ii) Entender e aperfeiçoar a performance na engenharia;
(iii) Melhorar propriedades específicas como resistência ao impacto ou resistência aos solventes;
(iv) Dar alternativas para a reciclagem e outros meios de reuso.
Podendo beneficiar o fabricante na;
(i) Melhoria da processabilidade, um produto uniforme e redução de sucata;
(ii) Mudanças rápidas na formulação;
(iii) Flexibilidade na planta e alta produtividade;
Os experimentos foram realizados no laboratório da professora Bluma Guenther Soares, localizado no Instituto de Macromolécula (IMA), Ilha do Governador, Rio de Janeiro
Cedido pela Braskem®, código CP442XP (copolímero heterofásico de propeno e eteno com médio índice de fluidez). Especificações na Tabela 1.
Tabela 1: Especificações do PP.
| Método ASTM | Unidade | Valores | |
| Índice de Fluidez (230°C/2,16 kg) | D 1238 | g/10 min | 6,0 |
| Temperatura de Amolecimento Vicat a 10 N | D 1525 | °C | 145 |
| Alongamento no Escoamento | D 638 | % | 7 |
| Densidade | D 792 | g/cm³ | 0,895 |
Fonte: Braskem®
Cedido pela Natureworks LLC, código INGEO 2003D (resina termoplástica derivada de recursos renováveis). Especificações na Tabela 2.
Tabela 2: Propriedades do PLA.
| Método de teste | Unidade | Valor | |
| Densidade / Gravidade Específica | ASTM D792 | g/cm³ | 1,24 |
| Índice de Fluidez (230°C/2,16 kg) | ASTM D1238 | g / 10 min | 6,0 |
| Grade | – | – | L96-H |
| D-isômero | – | % | 4 |
| Massa Molar Ponderal Média | – | g/mol | 114317 |
Fonte: Natureworks LLC
Fornecido pela Crompton, código Polybond® 3200. Especificações na Tabela 3.
Tabela 3: Características do PP-g-MA
| Unidade | Valor | |
| Índice de Fluidez (190°C/2,16 kg) | g/10 min | 115 |
| Anidrido Maleico | % (massa) | 1 |
| Temperatura de Fusão | ºC | 157 |
Fonte: Crompton
Concedido pela INBRA INDÚSTRIAS QUÍMICAS LTDA. Especificações na Tabela 4.
Tabela 4: Características do Drapex 8.5.
| Método de teste | Unidade | Valor | |
| Densidade | – | g/cm³ | 1,025 |
| Ponto de Fulgor | – | ºC | 460 |
| Viscosidade | – | cP | 300 |
| Índice de Epoxi | 1.10-Q | g O/100 g min. | 8,3 |
| Índice de Acidez | 1.3-Q | mg KOH/g máx. | 1,5 |
Fonte: INBRA INDÚSTRIAS QUÍMICAS LTDA
As amostras foram postas na estufa com temperatura de 60 ºC para secagem da umidade por aproximadamente 12 horas. Em seguida devidamente pesadas e misturadas de acordo com a proporção de phr baseada na literatura, Tabela 5 (PLOYPETCHARA et al., 2014).
Tabela 5: Proporção das misturas.
| Amostra | PP (phr) | PLA (phr) | PP-g-MA (phr) | D (phr) |
| PP | 100 | – | – | – |
| PLA | – | 100 | – | – |
| PP/PLA | 50 | 50 | – | – |
| PP/PLA/D | 50 | 50 | – | 5 |
| PP/PLA/D | 50 | 50 | – | 10 |
| PP/PLA/PP-g-MA | 50 | 50 | 3 | – |
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 5 |
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 10 |
Realizado na BRABENDER GmbH & Co KG ®. Com temperatura de 190 ºC, velocidade de torque das geometrias tipo roller de 60 rpm, fator de enchimento 0,75, volume da cúpula de 55 cm³ e tempo médio de processamento 8 minutos.
Realizada a moagem após a mistura reativa na BRABENDER, usando-se o moinho de facas MARCONI ®, cuja rotação média foi de 850 rpm, seu tamanho foi reduzido até uma granulometria de 15-25μm segundo dados do fabricante do moinho, na sequência foram ensacadas e etiquetadas.
As amostras foram postas na estufa à 60 ºC por aproximadamente 12 horas para ocorrer a secagem.
Nessa etapa usou-se a mini injetora Thermo Electron Corporation’s HAAKE. MiniJet, para produção de seis corpos de prova, seguindo as normas ASTM D-440 e D-638, sendo a primeira para o teste de DMA e a segunda para o de tração para fazer corpo de prova tipo V. Foram utilizados os seguintes parâmetros de processamento:
Nessa etapa usou-se material resultante da moagem e serviu para confecção de discos com diâmetro de 25 mm e 1mm de espessura, destinados à reologia. A produção de 4 discos foi feita para cada em moldes de alumínio usando a máquina da Carver Laboratory Press. Parâmetros e sequência de processamento listados abaixo:
O teste de reologia realizado na máquina Discovery Hybrid Rheometer, módulo HR-1, usando os discos feitos na etapa de prensagem, sendo inseridas na placa inferior de uma geometria paralela de 25 mm de diâmetro e aquecida sob atmosfera de nitrogênio até que ela pudesse fluir.
Foram usados dois tipos de varreduras, de deformação e de frequência, na primeira a faixa de deformação foi de 0,1-100% com frequência fixada em 1 Hz para verificar a faixa do regime viscoelástico enquanto na segunda a frequência variou de 0,1-100 Hz com deformação fixada em 1%, nos dois casos aplicou-se uma temperatura isotérmica de 190ºC e o gap entre as placas de 1000 µm. Os demais parâmetros podem ser observados no anexo 1 seguindo a norma ASTM: D 4440 – 01.
Foram utilizados os corpos de prova produzidos na etapa da injeção, tipo V segundo a norma ASTM D638, a máquina foi ajusta com a distância entre o aperto de 25,4 mm e a velocidade do deslocamento foi de 5 mm.min-1, sem uso de extensômetro.
A máquina utilizada foi da EMIC modelo DL-3000, os parâmetros do teste foram baseados na norma ASTM D638. O Módulo de Young foi calculando escolhendo dois pontos dentro da faixa elástica.
Os ensaios de DSC foram realizados na máquina DSC 204 F1 Phoenix®, com uma panela de referência já predefinida. No preparo do recipiente foram feitos furos nas tampas de alumina, sentido de dentro para fora, a massa das amostras foram de 10 ± 0,5 mg e de seus respectivos cadinhos ficaram na faixa de 40 ± 5 mg, na sequência colocadas dentro da máquina.
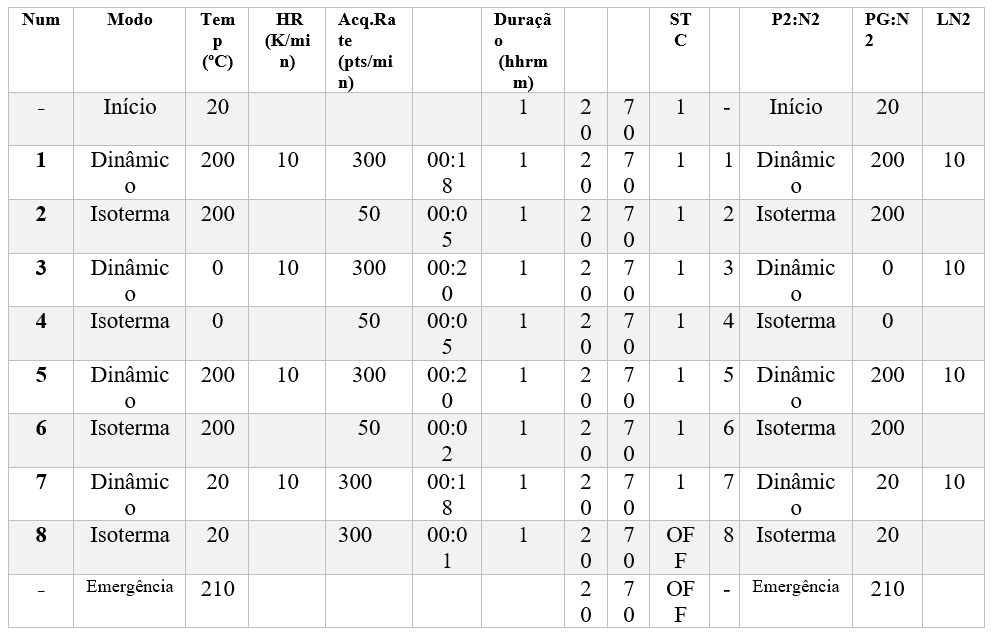
Etapas de operação enumeradas no apêndice. Utilizou-se como dados o segundo aquecimento e o segundo resfriamento com uma taxa de 10ºC/min, seguindo a norma ASTM E793 – 06, Tabela 5. O grau de cristalinidade (Xc) foi calculado usando a Equação (1). O fluxo de nitrogênio utilizado para resfriamento está indicado como P2 e PG em ml/min. O grau de cristalinidade (Xc) foi calculado usando a Equação (1):
ΔHm e ΔHcc são as entalpias de fusão da mistura e a cristalização a frio do PLA, respectivamente; ∆Hm0 é a entalpia de fusão teórica do PP 100% cristalino que equivale a (ΔHm.PP = 138,0 J / g); e a Φ é a fração em massa de (PLA + PP) na mistura.
Tabela 5
Nesse teste houve a utilização da máquina TA Instruments Q50, foram utilizadas amostras moídas de massa aproximadamente 10 ± 2 mg.
A faixa de análise foi de 25 até 700 º C com uma taxa de 20 °C/min. O tempo de teste foi de 6 horas. Os parâmetros seguiram a norma ASTM E1131.
Os corpos de prova de formato retangulares produzidos na injeção foram cortados até um comprimento de 35 mm.
A máquina usada foi a TA instruments DMA Q800. A faixa de análise foi de -50 ºC até 150 ºC com taxa de 3 °C/min em atmosfera de nitrogênio de 40 ml/min e frequência de 1Hz, seguindo as normas ASTM D4065, D4440 e D5279.
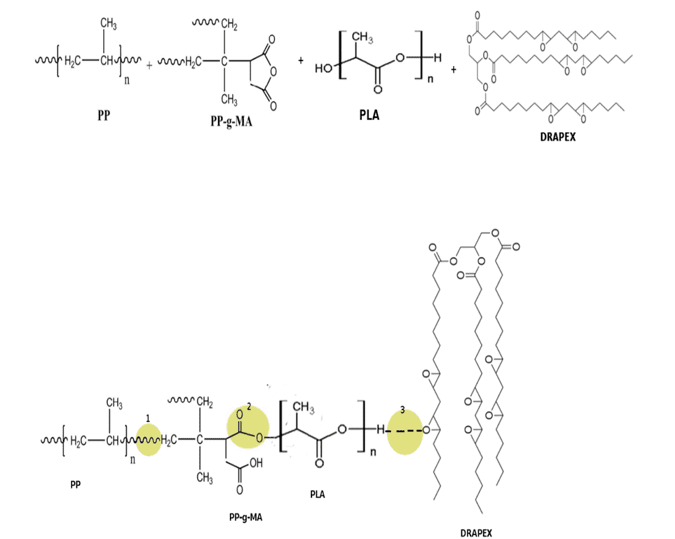
Figura 1 : Possíveis interações entre os componentes
Devido a mistura reativa, ocorre muitas interações entre os polímeros. Uma provável interação entre os polímeros pode ser evidenciada na Figura 1. (ZANJANIJAM; HAKIMAZIZI, 2016).
Em (1) pode-se observar a ligação do PP com PP-g-MA de forma natural e em cadeia; Já em (2) ocorre a quebra do grupo anidrido do PP-g-MA devido à interação com a hidroxila do PLA e ocorrendo assim uma ligação caracterizada por um éter; Enquanto em (3) ocorre ligações de hidrogênio entre o Drapex e o PLA. Outra reação que pode ocorrer em (3) é a quebra do anel epóxi do plastificante e ligando diretamente na cadeia do PLA (AL-MULLA et al., 2010).
Tabela 6:Comparativo entre as misturas no ensaio de tração
| Amostra | Tensão Max (MPa) | Def. Max. (%) | Mod. De Elasticidade (MPa) | Alongamento na Ruptura (%) |
| PP (100) | 23,79 ± 0.59 | 8,33 ± 0,75 | 951,92 ± 50,23 | 1233,33 ± 20,18 |
| PLA (100) | 50,60 ± 3,73 | 5,07 ± 0,72 | 2307,75 ± 105,76 | 16,19 ± 3,14 |
| PP/PLA (50/50) | 33,31 ± 0,85 | 5,33 ± 0,49 | 1444 ± 148,2 | 31,24 ± 5,23 |
| PP/PLA/D (50/50/5) | 21,00 ± 0,88 | 5,1 ± 0,46 | 1248 ± 74,39 | 42,18 ± 3,56 |
| PP/PLA/D (50/50/10) | 18,44 ± 0,57 | 4,54 ± 0,14 | 1273 ± 52,41 | 89,46 ± 4,12 |
| PP/PLA/PP-g-MA (50/50/3) | 34,02 ± 1,78 | 5,11 ± 0,23 | 1577 ± 73,32 | 21,16 ± 7,05 |
| PP/PLA/PP-g-MA/D (50/50/3/5) | 25,01 ± 1,19 | 4,74 ± 0,34 | 1424 ± 131,29 | 35,07 ± 2,14 |
| PP/PLA/PP-g-MA/D (50/50/3/10) | 19,95 ± 0,46 | 4,92 ± 0,45 | 1200 ± 97,32 | 58,14 ± 4,81 |
Fonte: Autor; Origin.
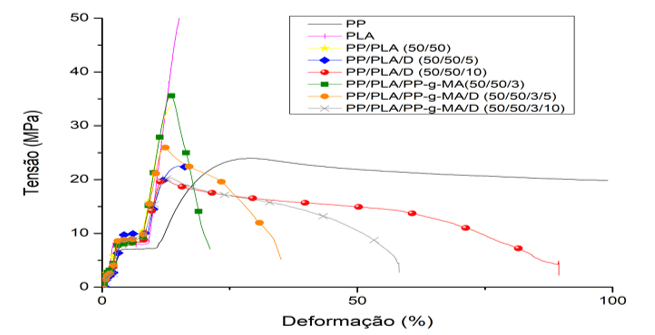
Gráfico 1: Comparativo ensaio de tração
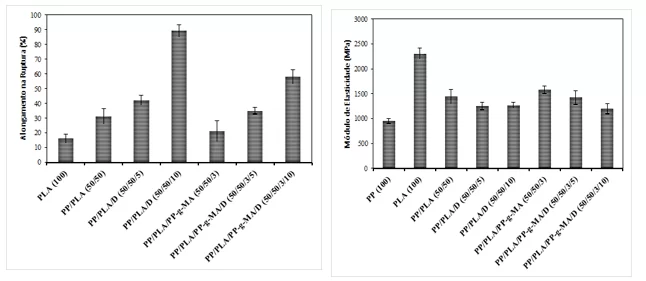
No teste de tração, Gráfico 1, as amostras com 10% de Drapex 8.5 apresentaram maior elongação até ruptura em relação às demais, por exemplo a que continha PP-g-MA/D (3/10 phr) chegou até uma elongação de 57% antes de se romper, enquanto as restantes este valor foi até 30%, a tensão máxima, tabela 7, foi maior em amostras com PP-g-MA, em torno de 23 MPa, o que comprova a compatibilidade e reação do grupo anidrido do PP-g-MA com o PP e PLA,, deixando o material resistente.
Gráfico 2: Comparação do alongamento (esquerda) e Módulo de Elasticidade (direita).
Pode-se também observar que houve um decréscimo no módulo de elasticidade para materiais com o plastificante, que pode ter como causa a boa flexibilidade do material. No entanto, os maiores módulos foram para os com PP-g-MA ficando o módulo na faixa de 1500 MPa. Um aumento no coeficiente de elasticidade faz o material ser duro e resistente, porém frágil ao impacto (PLOYPETCHARA et al., 2014).
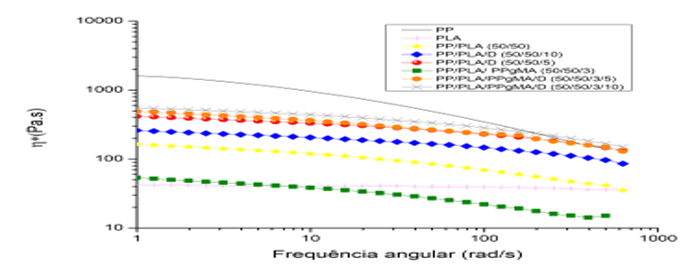
Gráfico 3: Comparativo da viscosidade complexa para as misturas
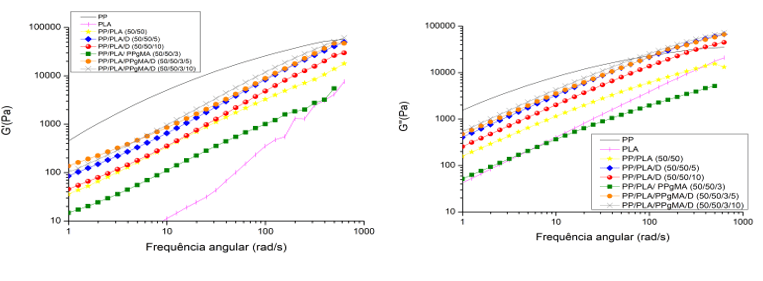
Gráfico 4: Comparativo do módulo de armazenamento (esquerda) e módulo de perda (direita)
Pelo Gráfico 3, a diminuição da viscosidade complexa, com o aumento da porcentagem de Drapex 8.5 em misturas de PP/PLA/D, causada pela ação do plastificante aumentando a flexibilidade da cadeia, comprovando a sua eficácia. No entanto, para misturas de PP/PLA/PP-g-MA/D houve um aumento da viscosidade complexa que pode ter sido causada pela interação do grupo lateral do PP-g-MA com o grupamento epóxi do Drapex e junto com o PLA realizando ligação com o PP (PLOYPETCHARA et al., 2014).
Para o modulo de armazenamento, Gráfico 4, as misturas PP/PLA/PP-g-MA/D foram as que apresentaram os maiores valores comprovando a interação entre o Drapex 8.5 e os demais polímeros como consequência da boa compatibilidade. Não refletindo no ensaio de tração devido o teste ser realizado com uma certa frequência e temperatura. O módulo de perda, Gráfico 4, obteve um aumento provocado provavelmente pela flexibilidade da cadeia, facilitando a rotação (PLOYPETCHARA et al., 2014).
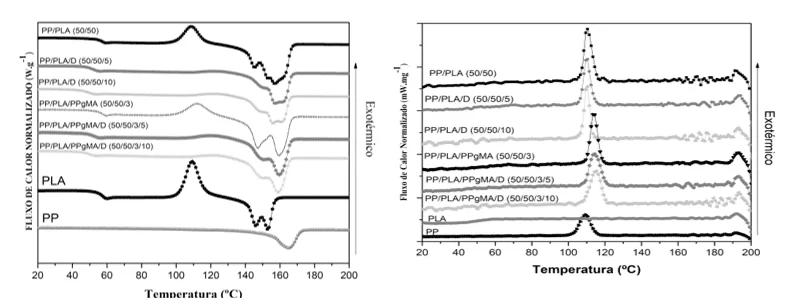
Gráfico 5: DSC para o segundo aquecimento (esquerda) e resfriamento (direita)
Tabela 7:Parâmetros de cristalização do fundido da fase PP na blenda (2º resfriamento).
| Código | PP (phr) | PLA (phr) | PP-g-MA (phr) | D (phr) | ΔHc (J.g-1) | Tc (ºC) |
| PP | 100 | – | – | – | 21,27 | 109,5 |
| PLA | – | 100 | – | – | – | – |
| PP/PLA | 50 | 50 | – | – | 39,31 | 109,1 |
| PP/PLA/D | 50 | 50 | – | 5 | 9,22 | 115,4 |
| PP/PLA/D | 50 | 50 | – | 10 | 29,83 | 110,1 |
| PP/PLA/PP-g-MA | 50 | 50 | 3 | – | 32,40 | 113,7 |
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 5 | 32,44 | 114,2 |
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 10 | 36,01 | 115,1 |
Fonte: Máquina DSC 204 F1 Phoenix®
Tabela 8 :Parâmetros de cristalização a frio da fase PLA na blenda (2º aquecimento).
| Código | PP (phr) | PLA (phr) | PP-g-MA (phr) | D (phr) | ΔHcc (J.g-1) | Tcc (ºC) |
| PP | 100 | – | – | – | – | – |
| PLA | – | 100 | – | – | 26,46 | 109,2 |
| PP/PLA | 50 | 50 | – | – | 10,82 | 108,8 |
| PP/PLA/D | 50 | 50 | – | 5 | – | – |
| PP/PLA/D | 50 | 50 | – | 10 | – | – |
| PP/PLA/PP-g-MA | 50 | 50 | 3 | – | 11,56 | 112,0 |
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 5 | – | – |
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 10 | – | – |
Fonte: Máquina DSC 204 F1 Phoenix®
Tabela 9:Dados de DSC da mistura PLA-PP e dos componentes puros
| Código | PP (phr) | PLA (phr) | PP-g-MA (phr) | D (phr) | Tg (°C) | Tm (°C) | ΔHm (J.g-1) | χc (%) | ||
| PP | 100 | – | – | – | – | 166,0 | 21,27 | 15,4 | ||
| PLA | – | 100 | – | – | 51,1 | 153,0 | 28,03 | 1,7 | ||
| PP/PLA | 50 | 50 | – | – | 55,3 | 167,1 | 51.0 | 29,1 | ||
| PP/PLA/D | 50 | 50 | – | 5 | 47,6 | 162,0 | 10,23 | 7,4 | ||
| PP/PLA/D | 50 | 50 | – | 10 | 46,5 | 155,9 | 34,38 | 24,9 | ||
| PP/PLA/PP-g-MA | 50 | 50 | 3 | – | 55,5 | 159,3 | 52,19 | 29,5 | ||
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 5 | 50,4 | 159,5 | 40,76 | 29,5 | ||
| PP/PLA/PP-g-MA/D | 50 | 50 | 3 | 10 | 47,9 | 168,9 | 39,86 | 28,9 | ||
Fonte: Máquina DSC 204 F1 Phoenix®
Gráfico 5, as amostras com presença de apenas Drapex levaram a uma ausência do pico cristalino o que está de acordo com a função teórica do plastificante, flexibilizando a cadeia, inviabilizando a cristalização a frio.
Houve o aparecimento de dois picos na faixa de fusão, esse efeito causado pela cristalização a frio do PLA depois da Tg, a presença de dois tipos de cristais (morfológicos alfa e da cristalização a frio beta) pela decomposição da cadeia (FERNANDES et al., 1999).
No teste de DSC para o segundo resfriamento, Gráfico 5, as amostras com Drapex apresentaram uma diminuição da temperatura de cristalização e de transição vítrea junto com os picos da cristalização a frio, o que comprova que o plastificante interagiu com o PP-g-MA e as cadeias de PP.
Com o objetivo de determinar o grau de cristalinidade utilizou-se a segunda varredura de aquecimento.
A entalpia de fusão (ΔHm) da mistura, Tabela 9, se refere à área total da temperatura de fusão, incluindo o PLA e o PP. Para o cálculo da cristalinidade, Equação (1), os seguintes critérios foram utilizados:
(i) A mistura é composta de PP/PLA (50/50) (wt%) e como o PP compõe 50% em massa da mistura e o grau de cristalinidade do PP puro é maior do que a do PLA,
(ii) ΔH teórico que foi utilizado no cálculo foi a do PP (ΔHm.PP = 138,0 J / g);
(iii) A fração volumétrica considerada no cálculo foi 1 (relacionado à mistura 100%);
(iv) O Xc(%) é o grau de cristalinidade da mistura PLA/PP.
As amostras de PLA exibiram um pico de cristalização a frio e o aparecimento do duplo pico de fusão que pode ser atribuído ao derretimento dos cristais originais e dos formados através da cristalização a frio. (LINGSPRUIELL, 2006).
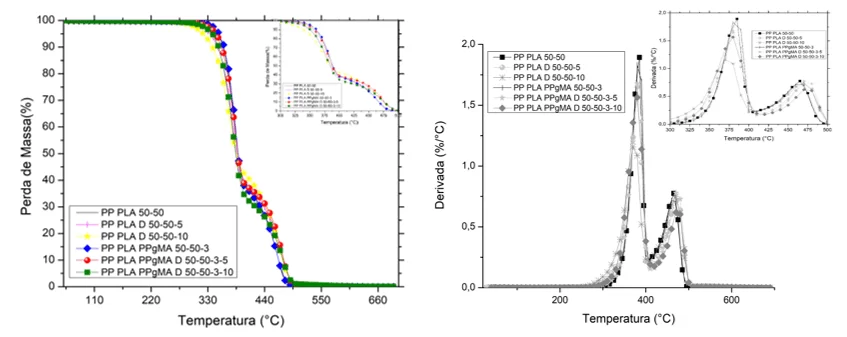
Gráfico 7: Gráfico comparativo de TGA para diferentes misturas
Tabela 10: Comparativo dos dados de TGA
| Parâmetros | ||||
| Material | On Set (ºC) | TMD (º C) | T 50% (º C) | 1º Resíduo (%) |
| PP PLA (50/50) | 357,21 | 384,89 | 388,98 | 36,35 |
| PP PLA D (50/50/5) | 355,80 | 382,31 | 385,00 | 36,96 |
| PP PLA D (50/50/10) | 341,00 | 373,12 | 384,04 | 41,57 |
| PP PLA PP-g-MA (50/50/3) | 363,20 | 384,70 | 388,60 | 37,49 |
| PP PLA PP-g-MA D (50/50/3/5) | 360,06 | 384,25 | 387,03 | 37,00 |
| PP PLA PP-g-MA D (50/50/3/10) | 352,65 | 379,12 | 383,20 | 41,02 |
Fonte: TA Analysis e autor
No ensaio de TGA, a amostra PP/PLA/D 50/50/10, Tabela 10 e Gráfico 7, foi a que apresentou um precoce decaimento da curva em relação às demais com temperatura On Set de 341ºC, pelo efeito do plastificante. Contudo a mistura PP/PLA/PP-g-MA, foi a que teve o começo de perda de massa postergada para uma temperatura On Set de ± 363ºC (INSTRUMENTALS, 2018).
TMD é a temperatura do pico máximo da derivada, pode-se verificar que está relacionado com a degradação do PLA já que esse é suscetível as mudanças térmicas do que o PP. As misturavas que obtiveram os maiores valores para esse parâmetro foram PP/PLA, PP/PLA/PP-g-MA e PP/PLA/PP-g-MA/D, 384,89, 384,70 e 384,25 respectivamente (INSTRUMENTALS, 2018).
A porcentagem do primeiro resíduo é a primeira derivada da massa pela temperatura, ou seja, o PLA por ter tendência a ser degradável provavelmente se decompôs primeiro e em seguida apresentou uma segunda derivada que é muito provável de ser da massa restante de PP, PP-g-MA e plastificante (INSTRUMENTALS, 2018).
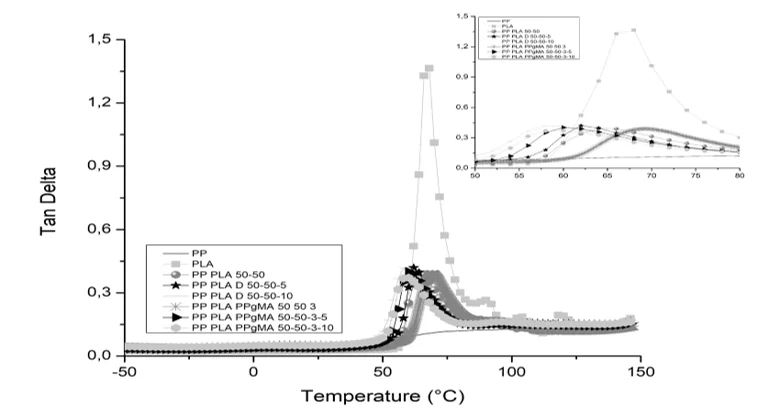
Gráfico 8: Comparativo de tangente de delta para diferentes misturas
Tabela 11: Comparativo dos dados de DMA
| Mistura | E’ On set(ºC) | Tan delta (ºC) |
| PP | -8,45 | – 12,87 |
| PLA | 57,89 | 66,95 |
| PP PLA 50 50 | 56,87 | 64,66 |
| PP PLA D 50 50 5 | 56,33 | 62,34 |
| PP PLA D 50 50 10 | 50,5 | 58,66 |
| PP PLA PP-g-MA 50 50 3 | 63 | 70 |
| PP PLA PP-g-MA D 50 50 3 5 | 53 | 60,34 |
| PP PLA PP-g-MA D 50 50 3 10 | 51,05 | 58,64 |
Fonte: Autor
No teste de DMA, Gráficos 8 e Tabela 11, o módulo de armazenamento foi maior para a mistura PP/PLA/D (50/50/5) que pode ter sido causado pela interação do grupo epóxi no Drapex com PLA/PP-g-MA tornando o material mais rígido, já o aumento de 5 phr para 10 phr diminui esse efeito. No entanto os materiais só apresentam estável modulo de E’ até 50ºC, depois disso o efeito do plastificante faz com que decresça rapidamente. (INSTRUMENTALS, 2018).
Para os valores de Tan δ, pode-se dizer que o material sofreu uma diminuição da temperatura de transição vítrea comprovando o efeito plastificante, aumentando a flexibilidade da cadeia, já as misturas PP/PLA e PP/PLA/PP-g-MA obtiveram os maiores valores de Tan δ, como causa o efeito das ligações entre PP-g-MA Drapex e PLA tornando o material com ligações mais fortes sendo assim menos flexível (INSTRUMENTALS, 2018).
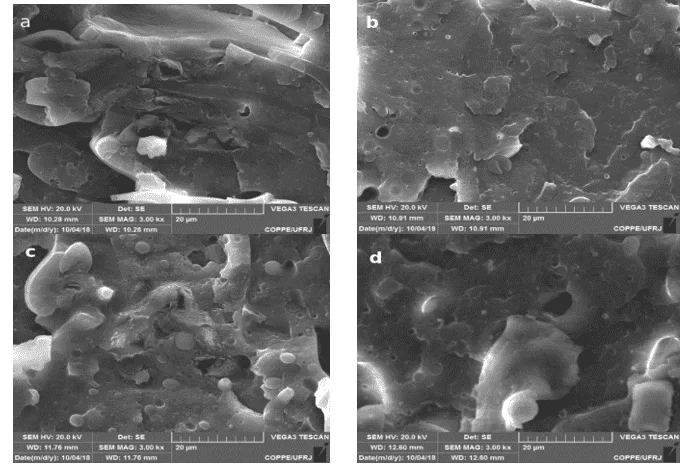
Figura 2: a) PP/PLA/D (50/50/5); b) PP/PLA/D (50/50/10); c) PP/PLA/PP-g-MA/D (50/50/3/5); d) PP/PLA/PP-g-MA/D (50/50/3/10); Zoom de 3000X
Pode-se observar nas amostras a e c, Figura 2, uma grande quantidade de PLA em módulos circulares brancos o que mostra a não compatibilização completa.
Já as amostras b e d os formatos circulares de PLA foram mitigados e a região ficou mais plana evidenciando o aumento da compatibilização com o incremento de Drapex. Portanto houve a compatibilização (CHOUDHARY et al., 2011).
A mistura de PP com PLA e PP-g-MA foi promissora, os ensaios reológicos mostraram diversificados resultados para as variadas proporções de mistura.
Ocorreu aumento do módulo de armazenamento, ou seja, uma maior absorção mecânica com o uso de Drapex 8.5, também aumentou sua flexibilidade que pode ser comprovado na diminuição da transição vítrea vista no ensaio de DMA e no módulo de perda da reologia. Esse material poderia ser utilizado no uso de sacolas plásticas. O que facilita depois a reciclagem por apresentar uma viscosidade menos rígida.
O material ficou mais rígido para misturas sem o plastificante. No entanto, benéfico para fabricação de utensílios como talheres, cadeiras, entre outros.
O polímero resultante obteve boas propriedades térmicas sendo estável até 350 ºC, o que é um parâmetro tolerado para o clima brasileiro.
O aumento da compatibilidade foi evidenciado no MEV com a diminuição de interfaces circulares de PLA no domínio. Nos ensaios de DSC a mitigação dos picos de cristalização a frio mostrou a perfeita compatibilidade dos polímeros. A taxa de cristalinidade se manteve constante para misturas com PP-g-MA, PP, PLA e D, mostrando mais uma vez o efeito da compatibilização.
Sugestão para trabalho futuro seria implementar carga de CNT no polímero e observar seu comportamento.
AL-MULLA, E. et al., “Properties of epoxidized palm oil plasticized polytlactic acid.” Journal of Materials Science. v. 45, n. 7, p. 1942-1946, 2010
AMERICAN SOCIETY FOR TESTING AND MATERIALS. ASTM D4065-12: Standard Practice for Plastics: Dynamic Mechanical Properties: Determination and Report of Procedures. West Conshohocken, PA. ASTM International, 2012.
AMERICAN SOCIETY FOR TESTING AND MATERIALS. ASTM D4440-15: Standard Test Method for Plastics: Dynamic Mechanical Properties Melt Rheology. West Conshohocken, PA. ASTM International, 2015.
AMERICAN SOCIETY FOR TESTING AND MATERIALS. ASTM D638-14: Standard Test Method for Tensile Properties of Plastics. West Conshohocken, PA. ASTM International, 2014.
AMERICAN SOCIETY FOR TESTING AND MATERIALS. ASTM E1131-08: Standard Test Method for Compositional Analysis by Thermogravimetry. West Conshohocken, PA. ASTM International, 2014.
AMERICAN SOCIETY FOR TESTING AND MATERIALS. ASTM E793-06: Standard Test Method for Enthalpies of Fusion and Crystallization by Differential Scanning Calorimetry. West Conshohocken, PA. ASTM International, 2018
CHOUDHARY, P., et al., “Poly(L-lactide)/polypropylene blends: Evaluation of mechanical, thermal, and morphological characteristics.” Journal of Applied Polymer Science, v. 121, n. 6, p. 3223-3237, 2011.
FERNANDES, N., et al., “Thermal decomposition of some chemotherapic substances.” Journal of the Brazilian Chemical Society, v. 10, n. 6, p. 459-462, 1999.
INSTRUMENTALS, T., Universal Analysis. 2. ed. New Castle: TA Instruments, 2018.
LING, X., SPRUIELL, J., “Analysis of the complex thermal behavior of poly (L-lactic acid) film. II. Samples crystallized from the melt.” Journal of Polymer Science Part B: Polymer Physics, v. 44, n. 23, p. 3378-3391, 2006
PLOYPETCHARA, N., et al., “Blend of Polypropylene/Poly (lactic acid) for Medical Packaging Application: Physicochemical, Thermal, Mechanical, and Barrier Properties.” Energy Procedia, v. 56, p. 201-210, 2014.
UTRACKI, L., Polymer alloys and blends, 2 ed., München: Hanser, 1990.
ZANJANIJAM, A., HAKIM, S., AZIZI, H., 2016, “Morphological, dynamic mechanical, rheological and impact strength properties of the PP/PVB blends: the effect of waste PVB as a toughener.” RSC Advances, v. 6, n. 50, p. 44673-44686, 2016.
Lista de Abreviaturas e Siglas
Instituição
IMA- Instituto de Macromolécula;
COPPE- Instituto Alberto Luiz Coimbra de Pós-Graduação e Pesquisa em Engenharia;
Métodos
DMA – Dynamic Mechanical Analysis; Análise Dinâmico Mecânica.
DSC – Differential scanning calorimetry; Calorimetria Exploratória Diferencial;
DTGA – Differential thermal gravimetric analysis; Derivada primeira da curva TGA.
TGA – Thermogravimetric analysis; Análise termogravimétrica;
Parâmetros
∆G – Variação da energia livre de Gibbs;
∆H – Variação da entalpia;
∆S – Variação da entropia;
IPN – Rede polimérica interpenetrante;
Phr- per hundred of resin– parte por cem de resina.
T – Temperatura absoluta;
Tan- Tangente
Tc – Temperatura de cristalização;
Tg – Temperatura de transição vítrea;
Tm – Temperatura de fusão.
Polímeros
CNT- Carbon nanotubes; Nanotubo de carbono.
D – Drapex 8.5 ® – Óleo epoxidado;
PLA – Poliácido láctico;
PP – Polipropileno;
PP-g-MA – Polipropileno modificado com anidrido maleico;
PS – Poliestireno.
[1] Engenheiro de Materiais pela UFRJ.
[2] Orientadora. Doutorado em Ciência e Tecnologia de Polímeros. Mestrado em Química. Graduação em Químico.
[3] Coorientadora. Doutorado em andamento em Programa de Pós-graduação em Engenharia Metalúrgica e de Materiais. Mestrado em Ciência e Tecnologia de Polímeros. Especialização em Processamento de Plásticos e Borrachas. Graduação em Licenciatura Plena em Química.
Enviado: Setembro, 2020.
Aprovado: Outubro, 2020.
Este artigo analisa a instrumentalização política da arte, com especial atenção ao cinema, como possível…
A violência doméstica contra a mulher constitui uma das mais persistentes violações de direitos humanos…
O comércio eletrônico impõe aos sistemas de venda on-line elevada taxa de mudança em regras…
O objetivo deste estudo é compreender os sentimentos das primíparas frente às dificuldades no processo…
A gestão administrativa eficiente constitui um dos principais pilares de sustentação do desempenho organizacional no…
O artigo examina criticamente o fundamento da periculosidade nas medidas de segurança do direito penal…
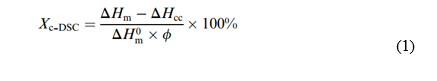
View Comments
Muito bom igor!!!
Poliglota em 6 idiomas