ROCHA, Augusto Magalhães [1], PIMENTA, Leonardo Wilson Gomes [2], ROCHA, Guilherme Magalhães [3], CERQUEIRA, Thiago Gomes de [4]
ROCHA, Augusto Magalhães. Análise de Soldagem por Eletrodo Revestido do Tipo Rutílico, Básico e Celulósico. Revista Científica Multidisciplinar Núcleo do Conhecimento. Ano 02, Vol. 01. pp 684-690, Abril de 2017. ISSN:2448-0959
Este artigo foi desenvolvido de forma a observar comparativamente a soldagem por eletrodo revestido de três diferentes tipos: rutílico, celulósico e básico. O trabalho tem por finalidade comparar os tipos de eletrodos quanto à projeção de respingos de solda, geração de gases, destacabilidade da escória formada e o aspecto visual do cordão de solda.
Palavras-Chave: Eletrodo, Rutílico, Básico, Celulósico.
Segundo BARBOSA (2015), soldagem é um processo de junção ou união de partes metálicas através de fusão, contudo hoje em dia usualmente se utiliza do processo de soldagem também para realizar deposição de material sobre uma peça, equipamento ou componente, tendendo a recuperar e reparar partes desgastadas com o uso e com o tempo, a fim de aumentar a vida útil da peça, agregando novas características sobre a superfície da peça soldada.
Como impacto econômico, a soldagem é uma ferramenta muito importante para um engenheiro na tentativa de reduzir custos de fabricação e produção. Muitos produtos contidos no mercado não poderiam ser produzidos sem a utilização das técnicas de soldagem, como por exemplo, automóveis, equipamentos industriais, componentes estruturais, produtos de usina nuclear, hidrelétricas, etc.
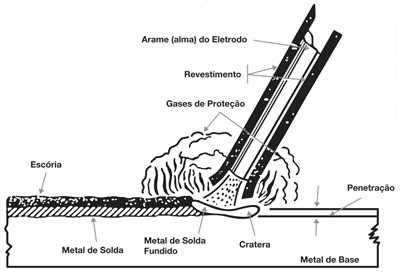
A soldagem com eletrodo revestido (Shielded Metal Arc Welding – SMAW) é determinada como sendo um processo de soldagem manual a arco, onde a junção dos metais ocorre com o aquecimento proveniente de um arco elétrico colocado entre um eletrodo revestido e o metal base, na junta a ser soldada. O metal do eletrodo se funde com o metal base, e é transferido através do arco elétrico. A escória é formada do revestimento do eletrodo e das impurezas do metal base, e serve como uma proteção para cobrir a solda, protegendo-a da contaminação atmosférica e também auxiliando no controle do resfriamento. Para melhor visualização do processo, veja a ilustração abaixo:
Na Classificação dos eletrodos de baixo carbono e baixa liga, podemos identificar segundo a AWS (American Welding Society) a seguinte nomenclatura:
E XXX P C – Q
Onde temos que:
E → significa eletrodo de soldagem a arco.
XXX→ indica um conjunto de dois ou tês dígitos, onde representa o limite de resistência por tração na unidade de libras por polegas quadrada.
P → indica as posições em que o elétrodo será utilizado, sendo que:
“1” representa todas a posições;
“2” representa posição plana e horizontal.
“4” indica posição plana, horizontal, sobre cabeça e vertical descendente.
C → este varia de 0 a 8, em que indica a corrente a ser empregada, penetração da solda e o tipo de revestimento do eletrodo, conforme tabela abaixo:
Tabela 1 – Significado do quarto algarismo da classificação AWS
| Revestimento | Tipo de Corrente | Penetração | |
| 0 | Celulósico com Silicato de sódio (*)ou óxido de ferro (**) | CC+ | Grande |
| 1 | Celulósico com silicato de potássio | CC+ e CA | Grande |
| 2 | Rutilo com silicato de sódio | CC- e CA | Media |
| 3 | Rutilo com silicato de potássio | CC-. CC+ e CA | Fraca |
| 4 | Rutilo com silicato de pó de ferro (20%) | CC-. CC+ e CA | Média |
| 5 | Calcário com silicato de sódio (baixo ) | CC+ | Média |
| 6 | Rutilo (), calcário e silicato de sódio (baixo ) | CC+ e CA | Média |
| 7 | Óxido de ferro (FeO), pó de ferro e silicato de sódio | CC- e CA | Média |
| 8 | Calcário, rutilo, silicato e pó de ferro (25 a 40%) (baixo ) | CC+ e CA | Média |
(*) quando o algarismo anterior for 1
(**) quando o algarismo anterior for 2
Fonte: Apostila. Processos de Fabricação: Soldagem e Fundição. Coronel Fabriciano, 2015. p,62.
Q → é utilizado somente para os aços de baixa liga, composto de letras e algarismos que indicam a composição química do metal de solda.
Na análise foram utilizados os eletrodos:
Utilizando o eletrodo E308L do tipo rutílico no porta eletrodo, foi realizada a deposição de um cordão de solda sobre o centro de uma chapa de espessura 6mm, utilizando os parâmetros de soldagem com corrente de 90A, tensão de aproximadamente 20 volts com uma velocidade de soldagem de aproximada de 2 mm\s, formando um cordão de aproximadamente 80mm de comprimento, altura de 3mm e largura uniforme.
Utilizando o eletrodo E7018 do tipo básico no porta eletrodo, regulo-se a intensidade da corrente até obter 85A e a tensão de até 23 volts, foi depositado um novo cordão no centro de outra chapa de modo geometricamente semelhante ao primeiro, objetivando a mesma velocidade de soldagem adotada anteriormente.
Utilizando o eletrodo E6010 do tipo celulósico no porta eletrodo, a corrente foi regulada até se obter 88A e a tensão de até 23 volts, foi depositado um terceiro cordão central sobre outra chapa com geometria semelhante aos dois anteriores, objetivando a mesma velocidade adotada nos casos anteriores.
Foi examinado cada um dos cordões, observando-se a geometria e aspecto geral dos mesmos.
Observações consideradas:
Observações consideradas:
Observações consideradas:
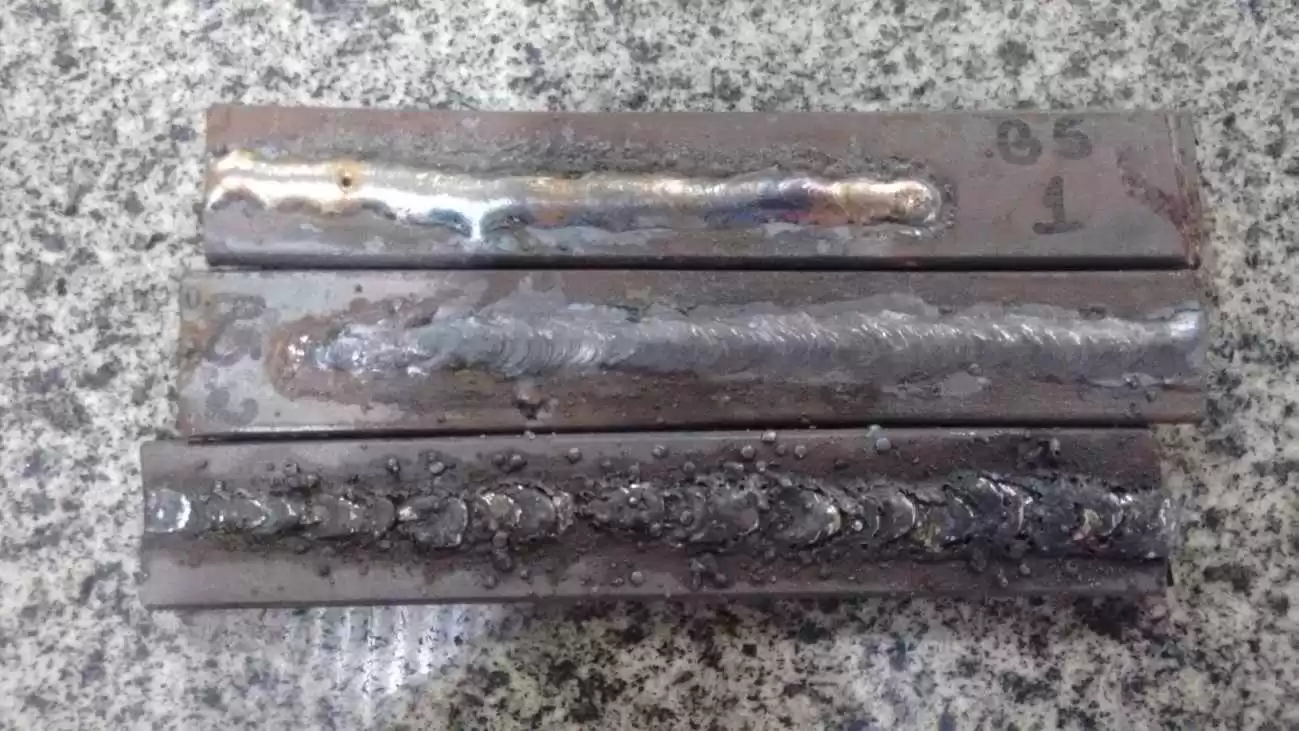
A imagem a seguir nos mostra o resultado da análise realizada. As três chapas soldadas com seus respectivos tipos de eletrodos (rutílico, básico, e celulósico) respectivamente e seus aspectos aparentes resultantes.
Com a realização da análise e com os resultados obtidos, utilizando os parâmetros de soldagem citados, logo concluí-se que o processo de soldagem com o eletrodo E3018L do tipo rutílico apresentou melhor aparência do cordão de solda, e mais facilidade para se soldar a chapa. O eletrodo E7018 do tipo básico apresentou muita dificuldade apenas no ponto de início do arco elétrico e a aparência do cordão de solda não foi de muito boa qualidade. O eletrodo E6010 do tipo celulósico foi o que apresentou a pior aparência do cordão de solda, gerou muitos respingos e aparentou ser uma solda de pior qualidade do que os demais. Contudo para se realizar a solda com o eletrodo E6010 do tipo celulósico deve se ajustar bem os parâmetros de soldagem, e contar com as habilidades de um soldador experiente, já que a soldagem com este tipo de eletrodo não se dá de forma simples.
BARBOSA, Reginaldo. Processos de Fabricação: Soldagem e Fundição. Coronel Fabriciano, 2015. (Apostila).
Portal Metallica, Processos de Soldagem, Disponível em: <http://wwwo.metalica.com.br/processos-de-soldagem>. Acesso em: 02 de dezembro de 2015
Centro de Conhecimento ESAB, Processo de Soldagem: Eletrodo Revestido (MMA/SMAW), Disponível em: <http://www.esab.com.br/br/pt/education/blog/
processo_soldagem_eletrodo_revestido_mma_smaw.cfm>. Acesso em: 02 de dezembro de 2015
[1] Graduando do curso de Engenharia Mecânica na instituição Centro Universitário do Leste de Minas Gerais – UNILESTE.
[2] Graduando do curso de Engenharia Mecânica na instituição Centro Universitário do Leste de Minas Gerais – UNILESTE.
[3] Graduando do curso de Engenharia Metalúrgica na instituição Centro Universitário do Leste de Minas Gerais – UNILESTE.
[4] Graduando do curso de Engenharia Mecânica na instituição Centro Universitário do Leste de Minas Gerais – UNILESTE.
A violência doméstica contra a mulher constitui uma das mais persistentes violações de direitos humanos…
O comércio eletrônico impõe aos sistemas de venda on-line elevada taxa de mudança em regras…
O objetivo deste estudo é compreender os sentimentos das primíparas frente às dificuldades no processo…
A gestão administrativa eficiente constitui um dos principais pilares de sustentação do desempenho organizacional no…
O artigo examina criticamente o fundamento da periculosidade nas medidas de segurança do direito penal…
O presente estudo analisa os desafios arquitetônicos relacionados ao desenvolvimento de banheiros acessíveis para pessoas
View Comments
Gostaria de reproduzir estes testes do artigo, porém surge algumas dúvidas, na parte que fala sobre "...velocidade de soldagem de aproximada de 2 mms..." com o eletrodo E3018L, não conheço essa unidade de velocidade "mms" e também desconheço esse eletrodo utilizado, talvez queria dizer eletrodo para inox E308L, pois não encontrei referencias sobre "E3018L".
Sobre os aspectos visuais, claramente não ouve uma boa regulagem da máquina, o que levou nesses péssimos (pra não dizer horrendos) cordões de soldagem. Ainda sobre os cordões, basicamente, quem soldou não tinha treinamento nenhum em soldagem. Enfim, vou reproduzir os testes.
Observação, o eletrodo "E3018L" (que seria o 308L) é equivalente à utilizar os E6013 para aço de baixo carbono. Sei que é o de inox pela coloração do cordão.
Referencias muito fracas também, provavelmente já são engenheiros, falta referencias de livros, por mais que o site da esab seja ótimo, tudo que tem lá tem em livros. O "Portal Metálica" já nem exite mais. Volto a dizer, usem referencias de Livros!
É isso, valeu.
Vou reproduzir com meus alunos do TÉCNICO.