SILVA, Dirceu Mateus da [1], SILVA, Wesley Nunes da [2], NASCIMENTOS, Daniel Junior Ferreira [3]
SILVA, Dirceu Mateus da; et.al. Einsatz von PLC für die automatische Steuerung in industriellen Prozessen. Multidisziplinäre Kern Fachzeitschrift des Wissens. 03-Jahr, Ed. 06, Bd. 02, s. 56-83, Juni 2018. ISSN:2448-0959
Bei der Auswaschung von Silikat metallurgischen Unternehmen, ist eine Produktionslinie, die manuelle Bedienung hat dem Betreiber alle Befehle über manuelle Ventile durchführen. Es gab Probleme mit Verschwendung von Material und Verlust von Einkommen in den Prozess durch Automatisierung und Betriebsstabilität in Produktion. Überwachen Sie die Variablen, die das Komponieren Prozess ist ein sicherer Weg, um die Leistung der Produktionslinie und Durchsetzungsvermögen in den Parametern der zulässigen Grenzwerte zu gewährleisten. Basierend auf der bestehenden Probleme im Bereich, stellt diese Studie eine alternative Prozess-Steuerung mit SPS (speicherprogrammierbare Steuerung). Die Bedeutung der zu vermeiden ist die Überwachung der Variablen von Niveau, Durchfluss, Leitfähigkeit und pH-Wert Abfall aufgetreten mit Umladungen von Tanks und ermöglicht die Optimierung des Wirkungsgrades der Anlage. Am Ende der Forschung sind ausgesetzt die Ergebnisse mit der Instrumentierung-System angewendet.
Schlüsselwörter: Instrumente, Prozesseffizienz, CLP.
Prozess-Steuerung ist ein Gebiet der Technik, die zunehmend ist, durch neue Technologien und Tools, die in jedem Produktionsprozess angewendet werden können, die ist einfach erhöht worden, um höhere Produktivität zu gewährleisten, optimieren die Betriebszeit der Anlagen und Produktionsprozesse schafft damit einen höheren Ertrag.
Auch bei der großen Fortschritte in der industriellen Automatisierung gibt es noch Prozesse mit einigen Arten von manuellen Kontrollen, die nicht immer garantiert maximalen Effizienz. Mit dem Einsatz von Mess- und Regeltechnik Instrumente ist es möglich, die Prozesse, bietet einen stabilen und zuverlässigen Betrieb mit verfügbaren Daten leichter zu optimieren.
Diese Arbeit soll jedoch einen produktiven Prozess zu studieren, durch die Anwendung der Konzepte der Prozesssteuerung, Instrumentierung und Automatisierung, eine Verbesserung der industriellen Steuerungstechnik vorzuschlagen.
Im ersten Kapitel werden die Ziele mit der Entwicklung der Arbeit und der methodischen Verfahren verwendet, während die Fallstudie erreicht werden.
Im zweiten diskutiert Kapitel die Konzepte über Prozess-Steuerung sowie die Maßnahmen der Kontrolle und Eigenschaften von industriellen Prozessen.
Das dritte Kapitel enthalten eine kurze Geschichte der Entstehung von Automatisierung und Kommunikationsnetze sowie Ihre Anwendbarkeit im industriellen Umfeld.
Im vierten Kapitel erfolgt eine Literaturübersicht auf einige Arten von Zählern in industriellen Prozessen eingesetzt.
Kapitel fünf hinter der Fall Studie in einem metallurgischen Unternehmen, wo man Ihrer Prozesse mit Handbetrieb, wo gesammelten Daten Steuerungsanwendung mit Instrumentierung waren.
Das sechste Kapitel zeigt die Schlussfolgerungen und Empfehlungen erhalten Sie nach Abschluss dieser Studie und schließlich sind die Referenzen für die Verwirklichung des Werkes und die Anhänge für den Leser verwendet.
Derzeit das Werk von Silikat Auswaschung von metallurgischen Unternehmen wo war die Fallstudie arbeiten mit mehreren Schritten des Verfahrens noch stützt sich auf manuelle Eingriffe, d.h. direktes Eingreifen des Bedieners im Land, was zu Instabilität operative, Einkommensverluste, neben der Freilegung der Bediener eine ergonomische Körperhaltung Ante. Suche nach Alternativen, um die Kontrollen zu verbessern und folglich höhere Rentabilität verleihen den Prozess, dachte man in Automatisierung dieser Vorgänge sowie die Installation von Messgeräten und automatische Steuerung Ausrüstung, die zu beseitigen, wird die Bedarf an manuellen Eingriffen.
Steuerungs- und Regelungstechnik von Silikat Auslaugung Anlage ermöglicht die Aufrechterhaltung des aktuellen Niveaus der Zink-Versorgung über Silikat, Verbesserung der Anlageneffizienz und die Betriebszeit des Prozesses zu optimieren.
Kontrolle durch den Messinstrumenten werden Bestandteil der Silikat Auswaschung machen eine genauere Dosierung kontrollieren und optimieren Sie die Leistung und Produktion zu entwickeln.
Die spezifischen Ziele der Arbeit sind:
Die erste Aktion war das Studium und die Forschung auf dem Thema der industriellen Messtechnik und Prozessleittechnik wo wurden Bewertungen und Zusammenfassungen zu den Themen durchgeführt. Es war notwendig, die Automatisierung und Kommunikationsnetze zu studieren, um das Wissen zu den Themen zu verbessern.
Die Studie wurde durchgeführt, um die Möglichkeit der Anwendung in der Prozesskontrolle von Silikat Auswaschung in einem metallurgischen Unternehmen von Minas Gerais-MG überprüfen. Für diese Studie überprüft wird befindet sich eine Schiffsladung von kontinuierlicher Prozess wo Panzer sind acht Panzer von Zink-Konzentrat.
Das Wissen des Prozesses aus besuchen im Bereich Vermessung bestehender Probleme aufgetreten, und dann war es notwendig, die Sammlung von Daten und Normen gemeinsam mit Ingenieuren und Betreiber.
Mit den notwendigen Daten für die Studie wurden durchgeführt, mehrere Umfragen, bieten die besten und profitabelsten Anwendungsmöglichkeiten für diesen Prozess indem Sie überprüfen, dass die Automatisierung ein positives Feedback für das Unternehmen bereitstellen wird. Jedoch am Ende dieses Projekts wird möglich sein, die Anwendung dieser erreicht die erwarteten Ziele zu überprüfen und in industrieller Umgebung angewendet werden kann.
In den frühen Tagen der menschlichen Evolution nicht bekannt Mittel zur Erzeugung von Energie. So wurde die Energie zur Verfügung gestellt durch menschliche Arbeitskraft oder Tiere, die domestiziert wurden. Die industrielle Revolution begann in Großbritannien in der Mitte des 18. Jahrhunderts brachte der Welt die wichtigen technologischen Veränderungen und deutlich beeinflusst die Produktionsprozesse der Zeit, (7)
Über die industrielle Revolution:
Die industrielle Revolution begann in England Mitte des 18. Jahrhunderts. Featured, grundsätzlich durch die Einführung von einfachen Maschinen, die für den Ersatz der Muskelkraft durch mechanische und sich wiederholende Aufgaben, die durch den Menschen entstanden sind. Diese produktiven Tätigkeiten haben schneller, eine Entwicklung durchgemacht, verursachend, in England, das industrielle Zeitalter. (12)
Mit der Entwicklung der Dampfmaschine konnte man die rohe Energie in mechanische Energie umwandeln, und Mensch entwickelt seine Prozesse, wenn genau die geistige Arbeit ermöglichte die Entwicklung von Techniken zur Kontrolle neue Stromquelle. Ab diesem Zeitpunkt begann die manuelle Arbeit durch Maschinen und Anlagen für den Ersatz der manuellen Steuerung durch automatische Steuerung der Prozesse ersetzt werden.
Prozess ist eine Folge von vordefinierten Schritten und Ausrüstung gemäß Ihrer Funktionalität, die eine kontinuierliche Bearbeitung des Rohmaterials in ein bestimmtes Ziel umfasst. Die Prozesse können manuelle oder automatische Bedienung sein. (2)
Die Steuerung eines Prozesses basiert auf der Interaktion zwischen den Komponenten und Instrumente aus der Konfiguration eines Systems können ein wünschenswertes Ergebnis des kontrollierten Prozesses zeigen. Man kann ein Prozessleitsystem im Wesentlichen in folgenden Punkten zusammenfassen: (8)
Die Kontrolle ist vor allem in Branchen, die Präzision erfordern angewendet und geringen Ausfällen, wo der Prozess wird ständig gemessen (input) und die Variable manipuliert wird geändert von der Steuerung, was sich auf die Prozess und das Endergebnis. Der Vorteil des Habens eines gesteuerten Prozesses ist, dass die Ausgabe wird systematisiert und unterhält die standard-Qualität und Quantität, je nach Bedarf und reduziert auch die menschlichen Anstrengung, weil der Vorgang erfordert nur die geistige Arbeit oder systemische.
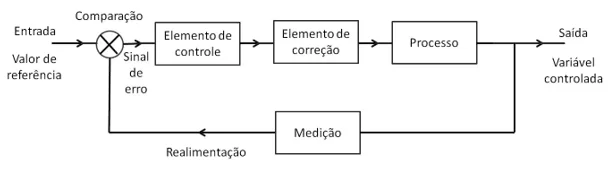
Das Fed-System ist eine, die eine zwischen einem Ausgabe-Vergleich und referenzeingangsgröße Beziehung, durch Instrumente, die die Messung der Variablen durchführen. Dieses System nutzt die Differenz der Eingangs- und Ausgangsdaten als ein Mittel, um den Prozess zu steuern. (8)
Das Signal kommt von der Vergleich zwischen Eingang und Ausgang ein Fehlersignal aufgerufen werden kann. Wenn das Feedback-Signal aus dem Referenzsignal subtrahiert wird nennt man Negative Rückkopplung, und wenn das Feedback-Signal hinzugefügt wird das Referenzsignal nennt man ein positives Feedback. (3)
2.3 Blockdiagramm
Die Identifizierung der einzelnen Komponenten der Kontrollsysteme, mit einer Methode namens Blockdiagramm zu erleichtern.
Blockdiagramm eines Systems ist eine Darstellung der Funktionen für jede Komponente und Signalleitungen Fluss entwickelt. Die wichtigsten Komponenten eines Systems werden durch Blöcke dargestellt und sind durch die Linien, die die Richtung der Strömung der Signale zwischen den Blöcken anzeigen integriert. Diese Diagramme werden dann verwendet, um Abhängigkeitsbeziehungen zwischen den Variablen für die Steuerung von Interesse zu vertreten. (7)
Manueller Steuerung ist eine, die ganz auf tierische oder menschliche Handeln angewiesen ist, um ein bestimmtes Ergebnis oder ein Produkt zu erreichen. Noch gibt es diese Art von Kontrolle, vor allem in kleineren Unternehmen, kleine Produktion oder Handwerk.
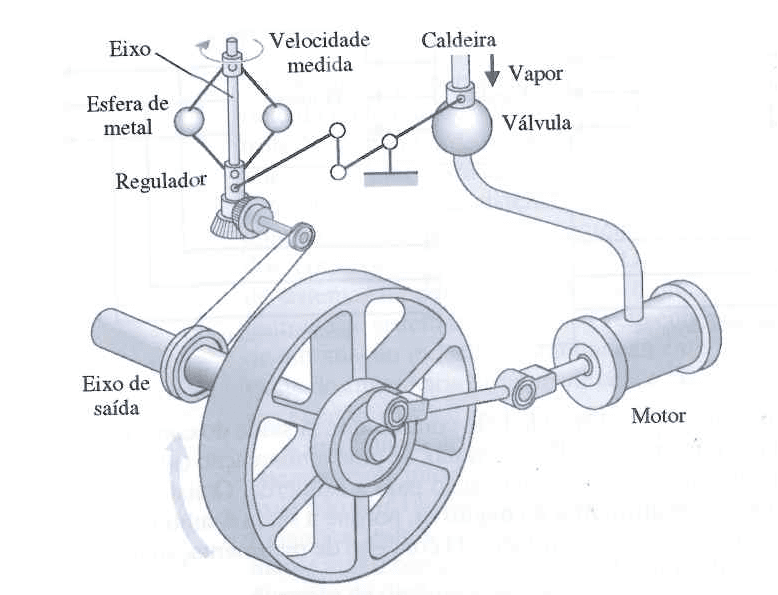
Die automatische Steuerung basiert auf der Verwendung von Instrumenten und System, das einen Fehler Detektor, Antrieb und Bedieneinheit, erlaubt dem Bediener, so dass genaue und kontinuierliche Betrieb. James Watt war Autor des ersten Reglers mit Feedback, ein Regler, der ball wurde im Jahre 1769 entwickelt und wurde in industriellen Prozessen verwendet, um die Geschwindigkeit der Dampfmaschine zu steuern. Wie es die Abbildung 1 zeigt, war die Kontrolle, ein Mechaniker und Medien Abtriebswelle beschleunigen des Motors, mit der Bewegung der Kugeln zu den Dampfregler Ventil, Steuern so Dampfmenge Eintritt in den Motor. (5)
Kugelförmige Gewichte sind aufgeschlagen und Abkehr von der Achse des Reglers als die Spindeldrehzahl von der Dampfmaschine Ausgabe erhöht, und durch mechanische Kupplungen, das Dampfventil geschlossen und der Motor langsamer.
Abbildung 1 zeigt den Regler-Watt-Ball. (5)
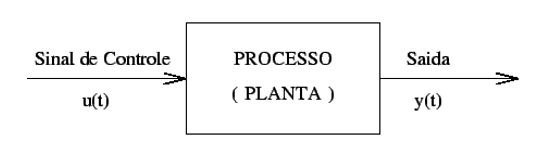
In einem Open-Loop-System Prozess-Eingang wird nach den üblichen gewählt und erleben, ohne die Methode des Vergleichs, derart, dass das Ergebnis die gewünschte Ausgabe. Die Ausgabe wird nicht geändert, und begleitet die Prozessschritte nur unter Betriebsbedingungen, sind Kontrollen von Betrieben Zeitbasis und nicht für Feedback, wie in Abbildung 2 dargestellt. (3)
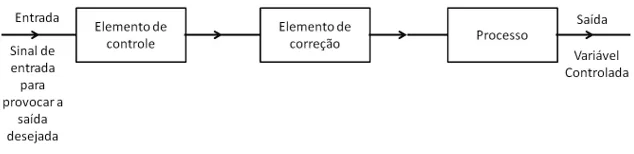
Die Grundelemente (Subsysteme) eines Open-Loop-Systems sind:
In Abbildung 3 ist eine Open-Loop-Steuerung-Subsystem vertreten.
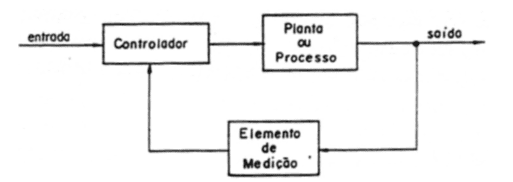
Das Hauptmerkmal von einem geschlossenen Regelkreis ist Feedback, das den Ausgang mit dem Eingang des Prozesses vergleicht, wo die Ausgabe direkt in die Regelung selbst eingreift. Der Ausgang ist immer gemessen und verglichen mit dem Eingang des Prozesses zu lindern die Mängel, die Fehlerrate reduzieren und sicherzustellen, dass das Ergebnis zufriedenstellend ist. Abbildung 4 zeigt ein Beispiel einer geschlossenen Schleife. (7)
Die Grundelemente (Subsysteme) eines closed-Loop-Systems sind:
Abbildung 5 zeigt ein closed-Loop-Beispiel.
Der Controller ist das Element, das im geschlossenen Regelkreis, hat die Funktion das Fehlersignal zu erhalten und erzeugt eine Ausgabe, die die Eingabe für das Element sein wird. (5)
Ist die Aktion der einfacher und häufiger, wo gibt es nur zwei Positionen für das endgültige Bedienelement, Öffner oder Schließer, unabhängig von der Intensität der Abweichung oder Fehler. (7)
Die wichtigsten Merkmale der on / off Steuerung sind:
Prozess ist eine Reihe von Schritten, die nach und nach durch eine Reihe von schrittweisen Veränderungen in Folge, mit dem Ziel, ein Produkt oder ein Ergebnis entwickelt. (7)
Kontinuierlich: Im kontinuierlichen Prozess wird das Ziel oder Endprodukt ohne Unterbrechungen in der verarbeitenden Industrie in einem System erhalten.
Diskontinuierliche: sind bekannt als Batch-Prozess, die durch Schritte und Rohstoff Eingaben gemacht werden nach den Zyklen passieren kann.
Monovariáveis: der Monovariável-Prozess ist eine, die eine Variable und regulatorische Einflüsse nur eine Regelgröße.
Multivariate: multivariate Verfahren zählt, die einen Variable und regulatorischen Einfluss auf eine Regelgröße hat. Diese Art des Vorgehens ist weit verbreitet in industriellen Mittel.
Unstable: Sind Prozesse, die ihre Variablen ändern die ganze Zeit, Sie können Ihre Muster ständig variieren.
Stabil: Es hat eine Stabilitätskontrolle, die konstant, ohne viele Variationen bleibt.
Seit dem Altertum haben Menschen versucht, Ihr Leben einfacher und Praxis, vor allem in arbeitsbezogenen Aktivitäten zu machen. At das Ende des Mittelalters, verursacht durch den enormen Fortschritten, die zum Zeitpunkt auf dieser Maschine wog aufgetreten könnten bestimmte manuelle Tätigkeiten ersetzen, die von Menschen ausgeführt wurden. (10)
Die frühesten Formen der Entwicklung des Automatisierungsprozesses erfolgte mit der Gründung von Regeleinrichtungen und elektrischen und pneumatischen Messung, aber die Automatisierung erlangte größere Bekanntheit mit NC-Maschinen in den Jahren 50. Diese Maschinen wurden von Ventilen und anderen elektrischen Komponenten, die bald mit Transistoren und integrierten Schaltungen ersetzt wurden.
Die Entwicklung ging schnell und bald wurden die Komponenten durch CNC (Computer Numerical Control) wo alle Befehle werden per Computer und somit direkt in CAD (Computer-aided Design), integrieren ersetzt die höhere Rentabilität, Produktstandardisierung als Design und Flexibilität in der Produktion, sondern die Maschinen hatte hohe Kosten und sehr zerbrechlich (10).
Im Laufe der Jahre wurden die CNCS nimmt immer mehr Raum und Markt, vor allem in großen und mittleren Industrien zu gewinnen und in der heutigen Zeit, die automatisierte Mittel beherrschen den Markt und gelten mit Kommunikationsnetze und hat jedes Jahr weiterentwickelt (10).
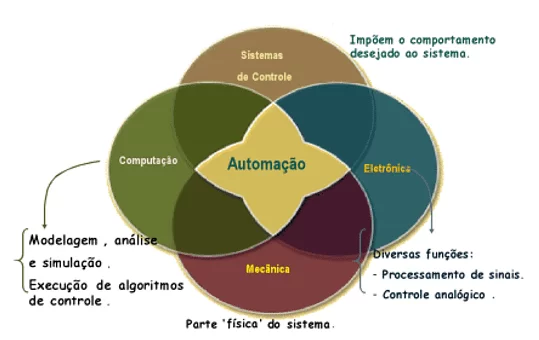
Automatisierung ist alle Prozess, der minimale Betreiber Einmischung in Aktivitäten erfordert, und diese werden durchgeführt in einer Art und Weise und selbst zu handeln. Die Automatisierung ist ein interdisziplinäres Gebiet und knüpft direkt an Instrumentierung, weil die Kontrolle und Messung Instrumente hat eine wichtige Beteiligung in automatisierten Prozessen. (11)
Abbildung 6 zeigt das Automatisierungskonzept zeigen Ihre Interdisziplinarität.
Derzeit ist die Automatisierung nicht nur als Option gesehen, sondern eine Notwendigkeit in Großunternehmen, da der Markt zunehmend wettbewerbsorientierten und newsy, führt die Unternehmen investieren in automatisierten Systemen, um Zeit zu gewinnen Aktivitäten im Zusammenhang mit der Intellektualität und nicht mit niedere Dienste stecken. Automatisierung sorgt für eine erhebliche Senkung der Kosten der Produktion, Standardisierung der Produkte, Flexibilität bei Erfindungen, vermeidet Verschleiß der Arbeitnehmer und bietet ergonomischen Komfort für alle Benutzer.
Die Speicherprogrammierbare Steuerung gehört zu den meisten Prozess-Steuergeräte in Branchen eingesetzt. Ein CLP hat die Funktion eines programmierbaren Computers dient in industrielle Steuerungssysteme und sind entworfen, um die großen Räume der Steuerelemente zu ersetzen, die vor dem Relais verwendet. (9)
Die PLC wurde im Jahr 1968 unter dem Namen MODICON gegründet. Dieser Name wurde abgeleitet von dem Namen der Hersteller Ihres ersten, Analog/Digitalwandler an modularen und deinem Schöpfer und Erfinder war Richard Morley. Die Idee von Richard war, eine robuste, zuverlässige Ausrüstung, flexibel und einfach zu handhaben und Modifikation zu bauen. (1)
Der erste Prozess, in dem sie ein CLP verwendet, wurde in G.M., in einer Reihe von Autos in verschiedenen Tests für die Kalibrierung. In die frühen 70 sehr großen Entwicklungen ereignete sich in Mikroprozessor-Technologie, die SPS gewinnen Flexibilität und Intelligenz, Verbesserung der Schnittstelle mit dem Operator und rechnerische Fähigkeit Arithmetik und Kommunikationsdaten zu verdienen. Zwischen den Jahren 1974 und 1975 gewannen Speicher Kapazität, Kontrolle der Horizontierung, Kontrolle der Eingänge, Ausgänge, analoge Variablen und Positionierung. Mit diesen Entwicklungen war es bereits möglich, die SPS in verschiedenen Bereichen der Industrie, den Prozess zu machen, einfach, leicht und billig, sinken mit Installationen und elektrische Verdrahtung. (1).
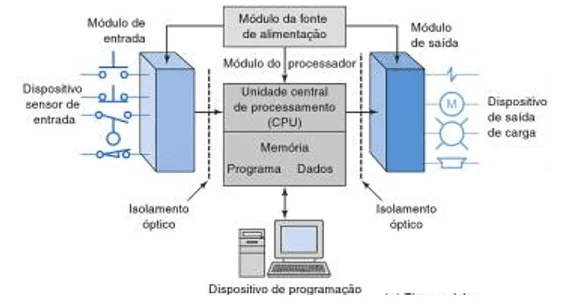
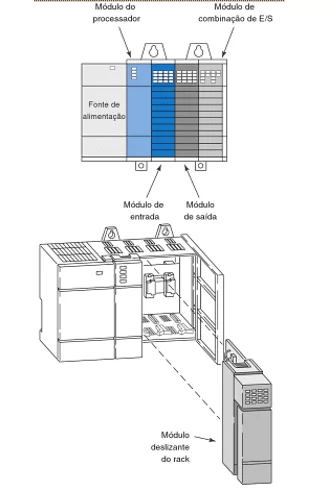
Eine SPS kann in Teile unterteilt werden, wie in Abbildung 7 gezeigt, die die CPU Central Processing Unit, ein-/Ausgabe-Bereich, das Netzteil und das Gerät zeigt.
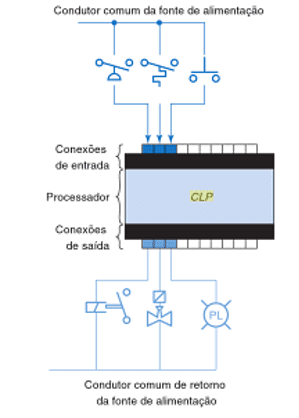
Es gibt zwei Möglichkeiten, um die ein- und Ausgänge der PLC zu integrieren: fixiert und moduliert. E/a, Eingabe/Ausgabe, feste Eigenschaften der SPS von Kleinunternehmen, wo die Prozessor- und i/o sind zusammen montiert und haben eine feste Anzahl von Verbindungen für ein- und Ausgänge, wie in Abbildung 8 dargestellt. (9)
Feste e/a hat den Vorteil der niedrigen Kosten und die Anzahl der Verbindungen kann erweitert werden, und ein Nachteil ist die mangelnde Flexibilität, denn die Anzahl und Arten der Eingabe erfolgt durch das Gerät.
Modulare i/o-Module sind separat gebaut und angeschlossen werden können. Dieses Modell besteht aus einem Rack, ein Netzteil, ein Prozessormodul, ein-/Ausgangsmodule und eine Schnittstelle für die Programmierung und Überwachung. Die Module und der Prozessor des CLP sind an das Motherboard angeschlossen und können mit allen Modulen des Racks kommunizieren. Abbildung 9 zeigt die modulare i/o.
Das Netzteil versorgt die Komponenten, die in das Rack angeschlossen sind, und, für die größte SPS ist nicht mit Feldgeräten und einer Quelle von DC (Gleichstrom) oder Wechselstrom (Wechselstrom) verfüttert. (9)
Der Prozessor ist der Befehl der CLP-Verordnung und besteht aus einem Mikroprozessor für den Aufbau von Logik und Steuerung Kommunikation zwischen Modulen und benötigt einen Speicher zum Speichern der Ergebnisse der logischen Operationen. Die CPU ist verantwortlich für den Erhalt der Logik, die der Benutzer in Kontaktplan eingibt. "Das CLP-Programm wird ausgeführt, als Teil eines iterativen Prozesses Scannen genannt, in der die CPU die ein- oder aus-Zustand liest, und nach Abschluss der Schritte im Programm führen Sie die integrierte Diagnose und Kommunikation Aufgaben" (9).
Das Gerät wird verwendet, um das Programm im Arbeitsspeicher des Prozessors einfügen. Der PC ist das Gerät verwendet, um die Logik, in der Regel in Leiter, erarbeiten und können zur Steuerung via Link oder Ethernet übertragen werden. Das Programm ist eine Reihe von Befehlen, entwickelt nach den Bedürfnissen des Benutzers.
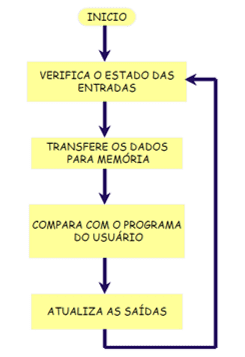
Die SPS haben sequentieller Betrieb ich einen Scan auf den Bühnen des Prozesses, wie in Abbildung 10 gezeigt, und wenn ein Schritt ausgeführt wird, die anderen sind inaktiv. Die Gesamtzeit für die Ausführung des Zyklus heißt Uhr.
Jeder Schritt basiert auf:
Start: zu Beginn des Prozesses werden überprüft die Betriebsbedingungen der CPU, Speicher, Hilfsstromkreise, in die Tasten, die Existenz des Programms durch den Benutzer eingegeben gibt es eine Warnung und Fehler deaktiviert alle Ausgänge.
Überprüfen Sie den Status der Eingänge: in diesem Schritt wird jeder Eintrag in den Prozess, Überprüfung zu sehen, ob irgendwelche aufgetreten gelesen.
Vergleich mit dem Anwenderprogramm: CLP aktualisiert das Ausgabebild Speicher aus dem Vergleich mit den Anweisungen, die der Eingabe in das Programm, um die Einträge zu starten.
Update: Ausgänge Ausgänge aktiviert bzw. deaktiviert nach der Bestimmung der SPS sind und ein neuer Zyklus gestartet. (6)
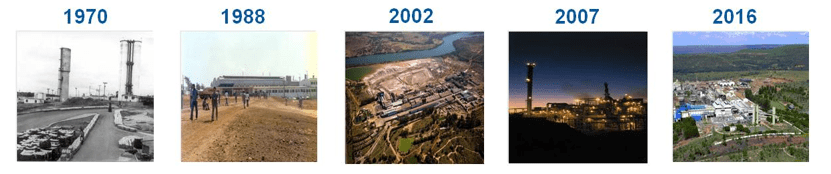
Die Fall-Studie wurde in einem metallurgischen Unternehmen im Zustand von Minas Gerais-MG, Autoklav-Prozess und -Anlage, die dann den Prozess der Erweiterung begonnen, in 2001, wo Ihre Produktionskapazität von 110.000 bis 160.000 Tonnen Zink angehoben . Abbildung 11 zeigt die Entwicklung der Fabrik in den Jahren.
Ist eine der größten globalen Hersteller von Zink, als weltweit führend in der Herstellung von Zinkoxid. Es ist das einzige Zink Metallurgie in der Welt mit integrierter Klärtechnik mit unterschiedlichen chemischen Eigenschaften konzentriert. Die Produkte des Prozesses sind:
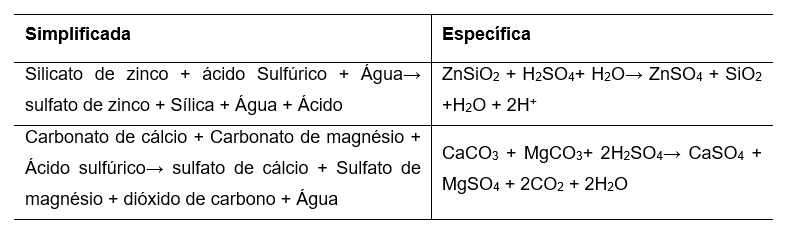
Das Objekt dieser Fallstudie gilt für Silikat Auswaschung. Dieser Schritt des Produktionsprozesses hat die Funktion der solubilisiert Zink in Silikat Konzentrat-Lager in Form von Zinksulfat durch Zugabe von Schwefelsäure enthalten. Die Auswaschung von Zink-Lager Silikat Konzentrat zunächst sollte erfolgen milder Säure durch sauren Reaktionen mit Karbonaten vorhanden im Konzentrat und für insgesamt Auswaschung von Zink ist notwendige Erhöhung der Säure und des Aufenthalts Mal in Panzer.
In Tabelle erscheinen 1 die chemischen Reaktionen, die in diesem Schritt des Prozesses aufgetreten sind:
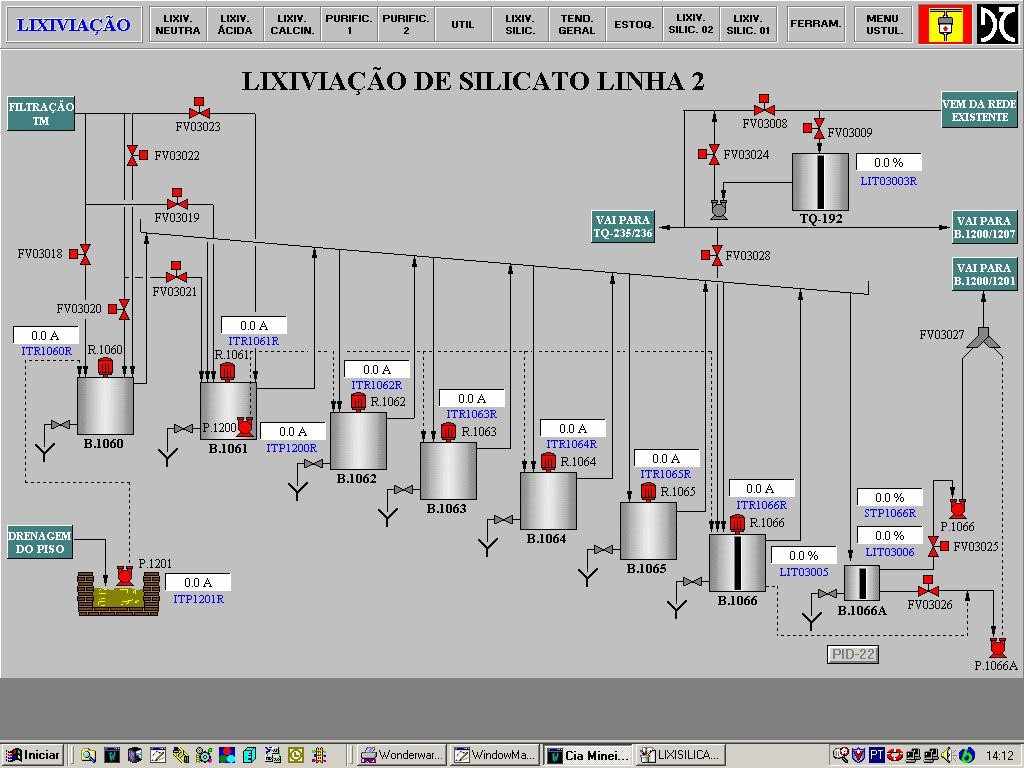
Der Prozess besteht aus einer durchgehenden wie in Abbildung 12 dargestellt. Die Weiterbildung besteht aus 8 Tanks für die Auswaschung Prozess (b. 1060, b., b. 1062 1061, b. 1063, 1064, b. B. 1065, 1066, b. 1066A b.) und 1 Lösung tank Attack (TQ-192). Der Tank b. 1060 erhält Ersatz Netzteil Filterung Zink Zink, von dort aus erfolgt die Auswaschung Vorgang, wo ist das Reserverad nur einen Benzintank, andererseits durch Gossen. Der Stromfluss wird durch manuelle Kontrolle Ventil gesteuert.
Zu B. 1066 tank wird in den Angriff in die konzentrierte Lösung von Zink durch ein Ventil Handhilfsbetätigung eingefügt wo das gleiche geschehen in Residence für die Reaktion ist. Nachdem die Zeit des Aufenthalts für Tank b 1066A, konzentrieren werde wo fährt fort, ein weiterer Schritt des Prozesses.
Die Qualität und die Verwertung von Zinksulfid ist direkt an den pH-Wert der Lösung in den Kalk Auslaugung Prozess angeschlossen. Die Analyse der pH-Wert der Lösung, ist es manueller Modus, wo der Betreiber sammelt Proben der Lösung direkt im Prozess, jede Stunde, und führt zu den lokalen Labor zur Durchführung der Analyse. Je nach dem Ergebnis der Probe ist die Zugabe von Schwefelsäure-Lösung zur Verbesserung der Qualität von Zinksulfat erforderlich.
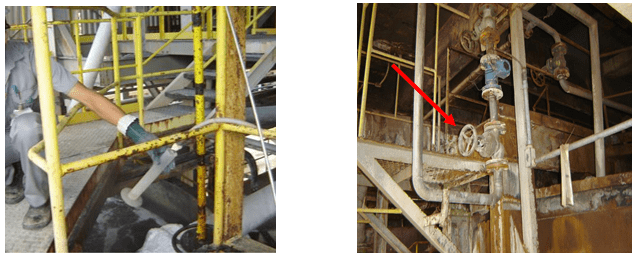
Die Dosierung von Schwefelsäure (auch bekannt als Angriff Lösung) erfolgt im manuellen Modus, wo die Betreiber direkt im Prozess, öffnen und Schließen der Ventile fungiert. Dosierung Verfahren sind nicht immer zuverlässig und präzise, dies beeinträchtigt das Endergebnis der Zink-Erholung. Abbildung 13 zeigt, wie die Proben für die Messung von pH-Wert und manuelle Kontrolle Ventil befindet sich im Prozess gesammelt werden.
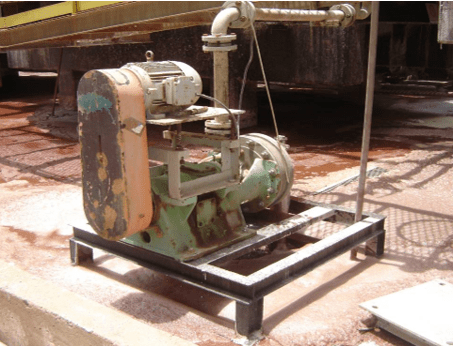
Ein großes Problem begegnet in diesem Schritt ist die Höhe des Transfers weil des Produktionsprozesses in Flotation System beruhen wohin geht die Zinksulfid von Tank zu Tank durch Schäumen. Die Bedienung des Beckens Brunnenpumpe Containment Silikat Auslaugen hat den Betrieb des Betreibers Befehl, wodurch eine ständige Arbeit der Überprüfung der Situation vor Ort abhängig. Abbildung 14 zeigt die manuelle Steuerung Pumpe im Prozess.
Die Stabilität des Prozesses ist notwendig für die Qualität des Endproduktes, Erreichung der Kunden Spezifikationen und vermeiden Sie Verluste bei der Flotation, was der manuelle Prozess nicht immer garantiert. Verluste in den Prozess zu vermeiden, ist es möglich, den Ertrag von Silikat Auslaugung Pflanze steigern, einige Variablen gesteuert werden:
Zur Verhütung Umschlag Naben und erhöhen die Ausbeute an Silikat Auslaugung Pflanze, ist erforderlich, die Installation von Instrumenten zur Messung und Steuerung von pH-Wert, Leitfähigkeit, Flow sowie Ebene und Regelventile.
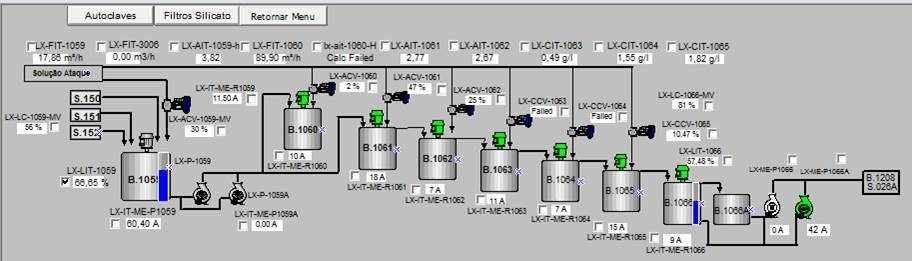
Messgeräte wurden installiert und Steuern wie folgt (siehe Abbildung 15):
Alle Instrumente wurden Verbundnetz Foundation Fieldbus Netzwerk.
Benutzt das Instrument der Ultraschall Typ Füllstandmessung, das führt auch in viskosen Materialien, die das Zink zu konzentrieren. Der Durchflussmesser verwendet wurde die elektromagnetische Art des Einsatzes.
Das pH-Meter verwendet, besteht aus den traditionellen Vergleichsmethode für Mess- und Bezugselektrode und induktives Leitfähigkeitsmessgerät, die tolle Leistung Umgang mit dem Prozess hat. Angewandte Ventile für Modulationssystem.
Vor dem Studium und Anwendungen wird der Schluss gezogen, dass die Mess- und Regeltechnik Systemder Kalk Auslaugung Schritt bessere Leistung für den Prozess zur Verfügung gestellt. Der Mess- und Regeltechnik von Säure sorgt für eine gute Zink Auslaugung enthalten, vermeidet Verdünnung des Zinks in der Anlage, wenn die Konzentration unterhalb der angegebenen ist. Die präzise Kontrolle des pH-Wertes mit Parametern für jeden Tank zur Verfügung gestellt größere Zink Erholung und Verwendung von Angriff reduzieren.
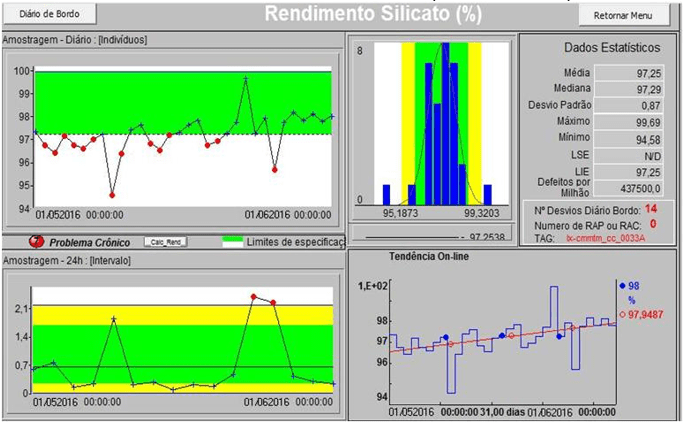
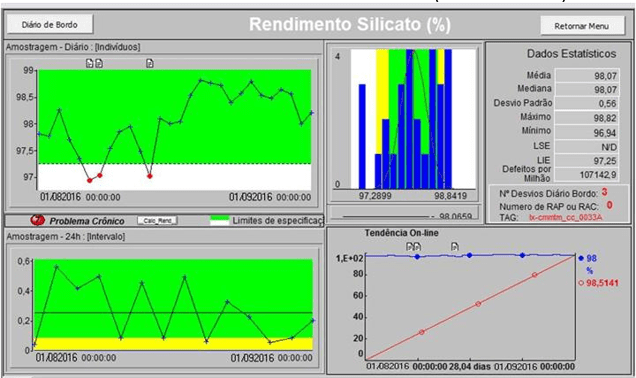
Diagramme 1 und 2 im folgenden sind Beispiele für das Logbuch. In ihnen erkennen wir eine deutliche Verbesserung an der Stabilität des Prozesses und Wirkungsgrad der Anlage.
Notizen in Diagramm 1, die im Zeitraum von einem Monat (05.01.2016 der 06.01.2016) 14 Abweichungen aufgetreten ist, eine Standardabweichung von 0,87 und durchschnittliche Rendite von 97.25 %. Dies war die Situation vor der Installation von Messgeräten und Kontrolle.
Nach der Installation der Messtechnik-Systems kann man beobachten, im Diagramm 2, dass es im Vergleich zum Zeitraum ohne die Installation von Instrumenten, gab es 3 Abweichungen im selben Zeitbereich (08.01.2016, 09.01.2016), die Standardabweichung fiel 0,87 auf 0,56 und durchschnittliche der Umsatz stieg auf 97.25 % auf 98,07 %. Da die Ausbeute blieb im Bereich über einen längeren Zeitraum, der eine Situation, die für die Produktion ist zu erwarten, gab es eine Verbesserung der Stabilität in den Prozess.
Mit allem hatte das Prozessleitsystem der untersuchten Anlage angewendet einen Gewinn von 0,82 Prozent Rendite, die angesichts des Umfangs der Produktionsende 151.500 Zink t/Jahr, 1,242.3 t/Jahr entspricht.
Der aktuelle Preis für die Tonne Zink nach der LME (London Metal Exchange) ist $ $1.981,00 und die Kosten der Produktion ist ± $ $1.300,00. In Anbetracht der Kosten der Bereitstellung des automatisierten Systems ± $734,00.00, das in den Kosten etwa 10,4 Monate unter Berücksichtigung der stabile Erträge und nach dem Berichtsmonat auflöst machbar und zufriedenstellende Umsetzung dieser System.
Auf der oben genannten mit der Fallstudie hat das Prozessleitsystem durch den Einsatz von CLP Einfluss auf einige Punkte für den Prozess relevanten:
Mit der Automatisierung des Prozesses erfolgt die Dosierung Kontrolle des Angriffs in den Prozess, ermöglicht bessere Verwertung von Zink in Silikat Konzentrat, bringen Anstieg in der Endproduktion von Zink. Die Verbesserung des Einkommens kann überprüft werden, in den Vergleichstabellen 1 und 2, die Verbesserung der Leistung hinter das Logbuch mit beweisen aus dem Zeitraum von einem Monat zeigt.
Automatisierung ermöglicht auch die Bedienerfreundlichkeit, Sie können alle Ereignisse von der Aufsichtsprozess über anzeigen und können können Sie Befehle ausführen, ohne die Notwendigkeit von Hilfe direkt im Prozess, Minimierung des Risikos von Unfälle mit dem Betreiber, einmal, das Risiko von Chemikalien und gefährlichen ausgesetzt war.
Mit dem Einsatz der SPS war nicht in der Lage, alle wichtigen Variablen für den reibungslosen Betrieb der Anlage zu überwachen, mit dem Level-Regler können Sie den Tank zur Vermeidung von Verschwendung im Prozess gewährleistet maximale Auslastung überwachen. Die Instrumentierung ermöglicht zuverlässige Datenerfassung, aber brauchen die vorbeugende Wartung und Kalibrierung für Ihre Funktionsfähigkeit.
Daher die Prozessführung durch die CLP ermöglicht bessere Stabilität in industriellen Prozessen, bei den Prozess untersucht, ermöglichte die Erhöhung des Einkommens der Silikat Auslaugung Pflanze, die die Investition generiert mit Verdünnen kann die der Installation, so dass es praktikable und profitabel in kurzer Zeit nach der Bereitstellung.
1. BEGA, Egidio Alberto. Industrielle Messtechnik. 2 Ed. Rio De Janeiro: 124 P, 2006.
2. Bernardo Ferreira Nivaldo. Prozess-Dienstprogramme. São Paulo: Tests-Jeanrenard, 2013.
3. BOLTON w. kontrollieren Engineering. Übersetzung: Valcere Vieira Rocha e Silva. Verlag: Makoron Books. São Paulo.1995.
4. BOLTON w. Instrumentierung und Steuerung. Übersetzung: Luiz Alberto de Gandhi Vidal. Herausgeber: Hemus. São Paulo, 2002.
5. COSTA, Luiz Augusto a. Angabe industrielle Automatisierungssysteme. 1 Ed. Dezember 2011.
6. Richard C DORF, Robert H BISHOP. moderne Steuerungssysteme. 11 Ed. LTC-Verlag. Rio De Janeiro, 2009.
7. EURIPIDES, Maes. Industrielle Automation Engineering Kurs. 2007. 73 f. Monographie (Spezialisierung)-Industrial Automation-Kurs, Eep-Engineering School von Piracicaba, Cotip, Piracicaba, 2007.
8. Adalberto Luiz de OLIVEIRA Lima. Grundlagen der Prozesssteuerung. SENAI. Esperito Santo. 1999.
9. Alberto Luiz de OLIVEIRA Lima. Instrumentation-Endkontrolle Elemente. Senai. Esperito Santo, 1999.
10. OGATA, Katsuhiko. Moderne Steuerungs-und Regelungstechnik. 4 Ed. Verlag Pearson. São Paulo, 2010.
11. PETRUZELLA, Frank D. speicherprogrammierbare Steuerungen. 4 Ed. Verlag Bookman. 2012
12. ROSARIO João Mauricio. Industrielle Automatisierung. 2 Ed. Verlag Baraúna. São Paulo, 2009.
13. RIBEIRO, Marcos Antônio. Instrumentierung. 8 Ed. Salvador, 1999.
14. RIBEIRO, Marcos Antônio. Instrumentierung und Automatisierung Bediener. 1ED. Salvador, 2002.
15. Paulo Roberto SILVEIRA da, SANTOS, Marie e. Automatisierung und Kontrolle diskret. 9 Ed., São Paulo: Editora Erica, 2010.
[1] Studium der Elektrotechnik – FPM 2018.
[2] Elektro-Ingenieur-FPM 2018.
[3] Systemanalytiker-FPM 2018.
Syphilis ist eine sexuell übertragbare Infektion (STI), die während der Schwangerschaft zu Fehlgeburten, Fehlbildungen des…
Die Tuberkulose (TB), verursacht durch das Mycobacterium-tuberculosis-Komplex oder den Koch-Bazillus, wird hauptsächlich durch
Der Hörverlust kann auf verschiedenen physiologischen Ebenen und in unterschiedlichen Graden auftreten und betrifft in…
Magenkrebs gewinnt in Brasilien an Bedeutung, aufgrund des quantitativen Anstiegs der Krankheit in der Bevölkerung.…
Die IgG4-assoziierte Erkrankung ist eine lymphoproliferative Plasmazellstörung, die mit erhöhten IgG4-Spiegeln und der Infiltration von
Die körperliche Bewegung kann eine sehr zugängliche, vorteilhafte und ohne schädliche Nebenwirkungen für die Gesundheit…